 Schütz,Leistungsschalter,Sensor,Encoder,SPS,Konverter
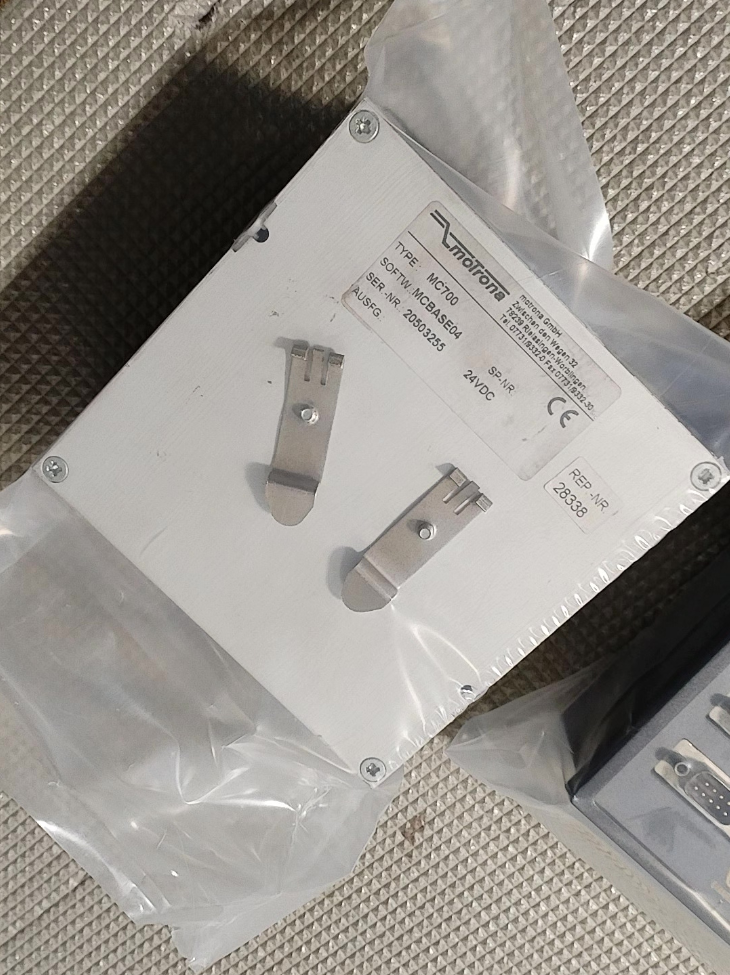
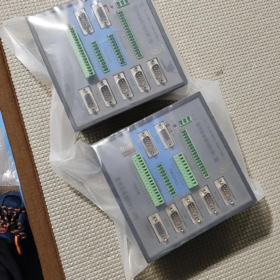
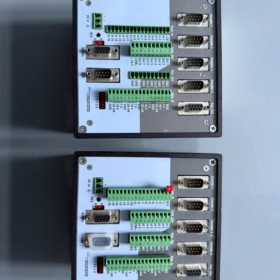
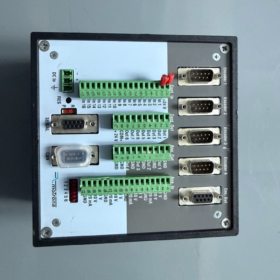
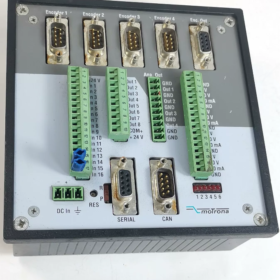
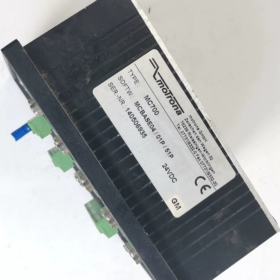
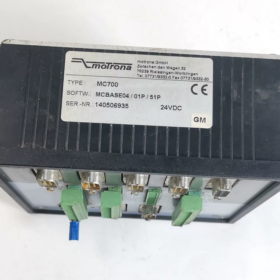
Motrona (Deutschland), DIN-Schienenmontage, max. 4Achsen. Einheitliche Hardware; Verschiedene Firmware-Dateien ermöglichen FlyingSaw, rotierender Querschneider, mehrachsige Synchronisation, Spannungsregelung des Abwicklers/Aufwicklers. HardwareplusFirmwarelizenzkonzept. Veraltet / eingestellt; direkter Nachfolger: MC800.
- Wichtigste Hardware-Spezifikationen
| Artikel | Spezifikation |
| Äxte | 1-4 Achsen, ±10V Analogausgang für Servo / 4-Quadrantenantriebe |
| Encoder-Eingänge | 4 Kanäle RS-422-Differenzencoder, 300-400kHz max. |
| Analoge Eingänge | 4 Kanäle, 12-bisschen, konfigurierbar ±10V / 0-20mA |
| Analoge Ausgänge | 4 Kanäle, 12-bisschen, ±10-V-Geschwindigkeitsreferenzausgang |
| Digitale Eingänge | 16 PNP-Eingänge (10-30 VDC) |
| Digitale Ausgänge | 4 Push-Pull-Ausgänge, kurzschlussfest |
| Kommunikation | RS232 / RS485, CANopen (CiA-DS301) |
| Stromversorgung | 18-35 VDC, Verpolungsschutz, typisch 300mA |
| Montage | Schnappmontage auf DIN-Schiene |
| Software | OS5.1 (PC-Tool zum Firmware-Download & Parametereinstellung) |
Panelmount-Variante innerhalb derselben Familie: MC720. Identische Hardware & E/A; Fügt ein LCD auf der Vorderseite hinzu & Tasten zur Parameterbearbeitung ohne PC.
- Firmware (Anwendungssoftware, Lizenz erforderlich)
Identische MC700-Hardware; Die Funktionalität hängt von der geladenen Firmware plus gültigem Lizenzschlüssel ab.
- BY701: Mehrachssynchronisation, elektronisches Getriebe, Phasentrimmung; zum Ausdrucken & Beschichtung von Masterfollower-Anwendungen
- FS701: Fliegende Säge, zum Schneiden von Rohren mit fester Länge & Profile
- CT701: Exzenter / Schaukel-Flugschere
- CT703: Rotationsquerschneider, rotierendes fliegendes Messer für Film & webbasiertes Schneiden
- WR701: Abwickler / Wickler, Traversenwicklung, Spannungskontrolle (Berechnung des Speedmode-Durchmessers, Niederspannungswicklung)
- TB701: Spezielle Firmware für Beutelmaschinen
Funktionsprinzip: Hardware+Firmwaredatei+Lizenzschlüssel. Ohne gültige Lizenz, Es ist nur der Testmodus verfügbar; Der Produktionsbetrieb ist gesperrt.
- Typische Anwendungsfelder
Bahnverarbeitungslinien, Beutelherstellungsmaschinen, Rohrschnittlinien, Fliegenden Scherenschnitt für Stahlbleche, Etikettendruck, Schneidemaschinen, Beschichtung & Laminiersynchronisation, Spannungsregelung des Abwicklers.
Kann eigenständig laufen oder als untergeordnete Bewegungseinheit fungieren, die von der SPS über CANopen gesteuert wird / RS485.
±10 V Analogreferenz für Servoantriebe; treibt Motoren nicht direkt an.
- Einstellung & Ersatzoptionen
- Original-Hersteller-Upgrade: MC800
Verbesserte Hardware, höhere Verarbeitungsbandbreite, fügt EtherCAT hinzu / Profinet. Entsprechende Firmware: FS801 / BY801 / WR801. Identische Anwendungslogik; Vorhandene Prozessparameter können zum direkten Austausch für MC700-Projekte migriert werden.
- 3Inländische Alternativen von Drittanbietern
Inländische Flugschere / Synchronisation Controller; oder SPS MotionControl-Module (erfordert eine individuelle Programmierung der Flyingsaw / Rotationsschneider-Algorithmen).
- Hinweise zum Kauf gebrauchter Einheiten
- Die MC700-Hardware selbst ist universell. Firmware und Lizenz sind entscheidend. Überprüfen Sie die Firmware-Version und den gültigen Lizenzschlüssel für gebrauchte Geräte. Keine Lizenz = kein Betrieb im Produktionsmodus.
- Encoder-Ports und DA-Analogausgänge sind häufige Alterungspunkte. Testen Sie den Encoder-Empfang und die Genauigkeit des Analogausgangs von ±10 V nach Erhalt.
- OS5.1 ist eine veraltete Windows-Software; läuft im Kompatibilitätsmodus unter Win10 / Win11.
- Relevante Handbücher
MC700-Hardware-Handbuch (Verdrahtung, I/O-Zuweisung)
Anwendungsspezifische Firmware-Handbücher (FS701 / CT703 / WR701 usw., Prozessparameter-Tuning)
Weitere Unterlagen erstelle ich gerne auf Anfrage:
Detaillierte Vergleichstabelle: MC700 gegen MC800
Schlüsselparameterliste für bestimmte Firmware, z.B. CT703 Rollschneider / Fliegende Säge FS701
Auswahlrichtlinien für häusliche Ersatzlösungen
Praktische technische Anwendungsfälle für Motrona MC700
MC700 implementiert verschiedene Prozesse über dedizierte Firmware+Lizenz. Einheitliche Hardware, ±10V analoge Steuerung von Servoantrieben. Weit verbreitet in der Webverarbeitung, Schneiden, Verpackung, rohrverarbeitende Industrien. Standalone-Betrieb oder SPS-gesteuert über CANopen / RS485.
Fall1: Rohr / Profil FlyingSaw | FS701 (Flyingsaw-Firmware)
Maschinentyp: Ablängsägen für Stahlrohre, Aluminiumprofile, PVC-Schläuche, Leichtstahlkiele
Prozesslogik: Der Master-Encoder misst die Geschwindigkeit des eingehenden Materials. Der Servo des fliegenden Sägeschlittens synchronisiert sich mit dem sich bewegenden Material; Der Schnitt erfolgt während der Synchronfahrt. Nach dem Schneiden, Der Wagen kehrt schnell in die Ausgangsposition zurück, während die Linie kontinuierlich weiterläuft.
Feldleistung: Liniengeschwindigkeit bis zu 120–150 m/min, Schnittlängengenauigkeit ±0,3 mm. Scurve-Beschleunigung / Durch die Verzögerung werden mechanische Stöße bei sich dynamisch ändernden Liniengeschwindigkeiten reduziert.
I/O-Zuordnung: 1×Master-Encoder (Materialzuführung), 1×Follower-Encoder (Wagen); digitaler DI für Cuttrigger-Signal; DA ±10 V Referenz zum Fliegenden Sägeservo; CANopen-Schnittstelle für die SPS zum Herunterladen der Soll-Schnittlänge.
Hauptvorteil: Auf der SPS ist keine komplexe Programmierung des Flying-Saw-Algorithmus erforderlich; Nur-Parameter-Konfiguration. Behält die Schnittgenauigkeit auch bei Schwankungen der Liniengeschwindigkeit bei.
Fall2: Rotationsquerschneider für Film & Papier | CT703 (Firmware für Rotationsquerschneider)
Maschinentyp: Vliesstoff, BOPP-Folie, Etikettenmaterial, Rotationsquerschneider für Wellpappe; intermittierender Druck & Rotationsstanzausrüstung.
Prozesslogik: Die rotierende Messerwalze synchronisiert sich mit der Geschwindigkeit der Bahnlinie für kontinuierliches Querschneiden im laufenden Betrieb. Unterstützt die Auslösung von Markierungssensoren für druckregistriertes Schneiden sowie einfaches Schneiden mit fester Länge.
Prozessmerkmale: Sinus²-Bewegungsprofil für sanfte Messerrollenbewegung. Stabiles Schneiden während der Beschleunigung und Verzögerung der Linie. Dualmodus: marktgesteuertes Schneiden / Schneiden mit fester Länge.
Feldzuordnung: Master-Encoder an der Traktionsrolle; Follower-Encoder am Messerwalzenservo; Druckmarkensignal an digitales DI; ±10 V Analogausgang zum Messerwalzenservo.
Typische Leistung: Kontinuierliches Hochgeschwindigkeitsschneiden von Verpackungsfolien; typischer Schnittfehler < ±0,25 mm.
Fall3: Swing / Exzentrische fliegende Schere für Stahl-CuttoLength | CT701
Maschinentyp: Nivellierungs- und Ablänglinien aus Stahlblech, Exzentrische Schwenkschere zum Schneiden dünner Bleche.
Prozesslogik: Exzentrischer Messerschlitten mit kosinuskompensiertem Geschwindigkeitsprofil. Der Drehmomentausgleich während der Scherphase absorbiert starke Stöße beim Schneiden harter Materialien und verhindert so ein Verklemmen.
Geeignete Materialien: Kohlenstoffstahl / dünne Edelstahlbleche. Mildert mechanische Schäden durch Stoßbelastungen mit hoher Schnittkraft.
Fall4: Mehrachsige Synchronisierung zum Drucken & Beschichtung | BY701 Elektronisches Gerät & Phasenkorrektur-Firmware
Maschinentyp: Etikettendruckmaschinen, Beschichtungs- und Laminiermaschinen, Mehrrollen-synchronisierte Produktionslinien.
Prozesslogik: Virtuelle Master-Spindel; Mehrere Folgeachsen folgen über ein elektronisches Getriebe mit dynamischer Phasentrimmung zur Registerausrichtung.
Typische Konfiguration: Bis zu 4 synchronisierte Achsen; Registerkorrektur für Mehrfarbendruck. CANopen empfängt Geschwindigkeits- und Phasenversatzbefehle von der SPS.
Systemnutzung: MC700 fungiert als dedizierte Synchronisations-Slave-Einheit. SPS sendet nur Sollwerte; Die gesamte Ausführung des Bewegungsalgorithmus wird auf den MC700 verlagert, um die CPU-Belastung der SPS zu reduzieren.
Fall5: UnwinderWinder & TraverseWinding-Spannungsregelung | WR701
Maschinentyp: Filmschneide-Aufwickler, Kabelwicklung, Folienabwickler/-wickler mit Querwickelmechanismus.
Prozesslogik: Durchmesserberechnung, Geschwindigkeitsmodus-Spannungsregelung. Koordinatenabwickler, Traktion, Wickel- und Querachsen. Tänzerwalzenrückmeldung über Analogeingang zur automatischen Geschwindigkeitskorrektur.
Achszuordnung:
1. Wickelservo
2. Abwickelservo
3. Traktionshauptachse
4. Querwicklungs-Verdrängungsservo
Prozesswert: Abwickeln unter konstanter Spannung, vermeidet Bahndehnungen & Faltenbildung; Ermöglicht eine saubere Kabelaufwicklung.
Fall6: Beutelherstellungsmaschine | TB701 Beutelmaschinenspezifische Firmware
Maschinentyp: Schlauchfolien-Verpackungsmaschinen für Lebensmittelbeutel.
Prozesslogik: Synchronisiert den Filmvorschub, Siegelwalzen- und Pusher-Servos. Wertet Druckmarkensensorsignale aus, um Siegel- und Schneidpositionen an gedruckten Mustern auszurichten. Garantiert die Genauigkeit der Beutellänge bei hoher Produktionsgeschwindigkeit.
Besonderheit: Für die Beutelherstellung optimiertes Bewegungsprofil; Inbetriebnahme nur durch Parametereinstellung, keine Programmierung.
Fall7: Intermittierende Kennzeichnung & Rotationsstanzen
Maschinentyp: Intermittierender Druck von Flaschenetiketten, Rotationsstanzen, Ausrüstung zur Folienbeschriftung.
Prozesslogik: Der Aktuator beschleunigt, um sich an die Bahngeschwindigkeit des Substrats für die Etikettierung anzupassen / Stanzvorgang, dann kehrt er schnell nach Hause zurück, während das Material kontinuierlich nachläuft. Implementiert mit FS701-Firmware.
Allgemeine technische Anwendungsschwerpunkte
- Einheitliche Hardware, Entscheidend ist die Firmwarelizenz: Die gleiche MC700-Hardware kann alle oben genannten Prozesse ausführen, indem unterschiedliche Firmware geladen wird. Überprüfen Sie immer den Lizenzstatus für gebrauchte Hardware; Keine Lizenz = nur Testmodus, keine Produktion.
- Schnittstellenhinweis: In allen Fällen wird eine analoge Geschwindigkeitsreferenz von ±10 V für die Servos verwendet (keine Pulsetrain-Ausgänge). Encoder sind RS422-Differential-Encoder.
- Zwei gängige Systemarchitekturen
ModusA: Eigenständiger MC700; HMI / Über RS232 angeschlossener Touchscreen zur Parameteränderung.
ModusB: SPS als CANopen-Master; Länge der Downloads / Geschwindigkeitssollwerte und liest den Status & Alarm.
- Auslaufhinweis: MC700 ist veraltet. Direkter Nachfolger MC800 mit entsprechender Firmware FS801 / CT803 / BY801 / WR801 / TB801. Integriert EtherCAT-Unterstützung; Prozessparameter können migriert werden.
Motrona MC700 OperatingInterface Vollständige Beschreibung
Die MC700-Basiseinheit verfügt über keine lokalen Tasten oder Display. Die Inbetriebnahme erfolgt ausschließlich über die PC-basierte OS5.1-Software über eine serielle RS232-Verbindung. Die mit Panel ausgestattete Variante ist MC720, mit LCD & Schlüssel; Die Menüstruktur stimmt vollständig mit der OS5.1-Software überein.
- Integrierte Hardware-Statusanzeigen (MC700)
Nur eine rote LED-Statusanzeige auf der Vorderseite; keine Bedienerschlüssel.
| LED-Status | Bedeutung |
| Aus | Keine Versorgungsspannung |
| Rotes Dauerlicht | Run-Modus, normaler Betrieb |
| Rot blinkend | Bootloader-Firmware-Download-Modus (Setzen Sie DIP auf Programm+Hardware-Reset) |
Kleiner DIP-Schalter auf der Vorderseite: Laufen / Programm
- Laufposition: Normaler Produktionslaufmodus
- Programmposition: Bootloader-Aktivierung zum Herunterladen der Anwendungs-Firmware (FS701 / CT703 / BY701 usw.). Schalten Sie den Schalter um und drücken Sie dann die Reset-Lochblende, um in den Download-Modus zu gelangen.
Kommunikationshinweis: DB9RS232 ist der einzige lokale Inbetriebnahme-Port für PC. CANopen wird nur für den SPS-Feldbusaustausch verwendet; CANopen kann keine Firmware herunterladen.
- PC-Inbetriebnahmesoftware OS5.1 (Nur Bedienschnittstelle für MC700)
Legacy-Windows-Anwendung. Erfordert Kompatibilitätsmodus unter Win10 / Win11. Unterstützt MC700 / Nur MC800; Nicht kompatibel mit neuerer OS10.0-Software.
Verbindung: Serieller PC-RS232-Anschluss ↔ MC700 DB9. Serielle Parameter: 38400 Baud, keine Parität.
Fünf Hauptabschnitte der OS5.1-Software
- Dateimenü
- Laden Sie die Firmware herunter: Kernfunktion
Stellen Sie DIP auf Programm ein, Lösen Sie einen Hardware-Reset aus, um den Bootloader aufzurufen; Laden Sie .bin-Anwendungsfirmwaredateien (FS701, CT703, WR701, BY701 usw.).
Die Werkseinstellung ist MCBase-Testfirmware ohne Prozessfunktionalität; Für den echten Prozessbetrieb muss die Anwendungsfirmware heruntergeladen werden.
- Parameter speichern: Parametersatz lokal als .par-Sicherungsdatei speichern
- Parameter laden: Rufen Sie die Sicherungsparameterdatei ab und laden Sie sie in die Steuerung herunter
- Geben Sie den Lizenzschlüssel ein: Geben Sie den Lizenzcode ein. Ohne Lizenz, Nur Testmodus verfügbar; Produktionsmodus blockiert.
- Registerkarte „Parameter“. (Kern-Inbetriebnahmeansicht)
Sichtbare Parametergruppen passen sich automatisch an die geladene Firmware an: FS701 lädt Flyingsaw-Parameter; CT703 lädt Rotationsschneiderparameter.
Gruppierte Unterseiten:
Allgemein: Encoder-Auflösung, Master-Follower-Achsenzuordnung, I/O-Filter, Offsetkalibrierung des Analogausgangs
Bewegung: Prozessspezifische Bewegungsparameter: Schnittlänge, Synchronisierungsfenster, BeschleunigungVerzögerung, elektronisches Übersetzungsverhältnis, Phasenversatz, Schwelle des Bodensensors
Analoges IO: Kalibrierung für 4 Analogeingänge / Ausgänge, ±10V-Bereich, versetzt & Verstärkungseinstellung
Digitales IO: DI-Funktionszuordnung (Start, stoppen, marktrigger, Homereset), DO-Ausgabezuordnung
Kommunikation: RS485 / CANopen-Knotenadresse, Baudratenkonfiguration
Bereich „Eingebetteter Monitor“.: Live-Ansicht von Masterspeed, followerpositionerror, analoge Ausgangsspannung, I/O-Zustände, berechneter Rollendurchmesser (WR701-Firmware).
Betriebsbefehle:
Lesen: Parameter vom Controller hochladen;
Schreiben: Laden Sie die geänderten Parameter in den RAM der Steuerung herunter;
Auf Flash speichern: Speichern Sie im nichtflüchtigen Flash-Speicher (Bleibt nach dem Aus- und Wiedereinschalten bestehen).
- Tab anpassen (Inbetriebnahmetestansicht für Werkstatt-Debugging)
Ermöglicht Tests auf Unit-Ebene ohne vollständige Einrichtung der physischen Maschine:
- Virtuelle Masterachse: Per Software simulierte Encodergeschwindigkeit; Testen Sie Flugsägen-Bewegungsprofile ohne echte Hardware-Encoder.
- Manuelles Joggen der Achse: Direkter ±10-V-Analogausgangsantrieb für Servo-Jogging; Polaritätsüberprüfung.
- Triggersignale simulieren: Software-Emulation von Printmark / Cuttrigger-Eingänge zur Validierung von Prozess-Timing-Sequenzen.
Diese Testseite funktioniert vollständig ohne Lizenzschlüssel, Praktisch für die Hardware-Fehlersuche.
- Registerkarte „Monitor“. (Live-Statusansicht)
I/O-Überwachung: Echtzeit-DI / DO-Status für eine schnelle Fehlerbehebung bei der Verkabelung
Encoderwerte: Master / Follower-Encoder zählt, folgender Fehler, Phasenabweichung
Analoge Werte: AI-Eingangsspannung, DA-Referenzausgangsspannung
Alarmstatus: Fehlercode-Anzeige (Geberverlust, übermäßiger Folgefehler, Lizenz ungültig usw.)
- Extras-Menü
- LCD-Definition: Nur für die Anzeigedefinition auf der Vorderseite des MC720. Die Einstellungen werden auch bei MC700-Geräten ohne Bedienfeld im Controller gespeichert. Konfigurieren Sie bis zu 4 benutzerdefinierte Anzeigeseiten, die die Liniengeschwindigkeit anzeigen, Schnittlänge, Rollendurchmesser usw.
- Firmware-Info: Aktive Firmware-Revision anzeigen, Lizenzstatus, Hardware-Seriennummer.
Vollständiger OS5.1-Inbetriebnahme-Workflow
- Powerup-Controller, DIP in Runposition, Stellen Sie die RS232-Kommunikation in OS5.1 her.
- Datei→Firmware herunterladen: Schalten Sie DIP für den Firmware-Download auf „Programm“., Setzen Sie DIP nach Abschluss wieder auf „Run“..
- Lesen / Prozessparameter bearbeiten; Schreiben Sie in den RAM; Zur stromausfallsicheren Aufbewahrung im Flash speichern.
- Führen Sie auf der Registerkarte „Anpassen“ einen virtuellen Maschinentest durch, um Bewegungsprofile zu validieren.
- Geben Sie einen gültigen Lizenzschlüssel ein, um den Produktionsmodus zu aktivieren.
- Registerkarte „Monitor“ zur Laufzeitbeobachtung und Fehlerdiagnose.
- Lokale LCD-Tastatur-Benutzeroberfläche des MC720
Zur MC700-Hardware gehört dieses Panel nicht. MC720 verfügt über identische E/A-Hardware, fügt hintergrundbeleuchtetes LCD hinzu + Navigationstasten. Die Menühierarchie entspricht der OS5.1-Software. Parameteränderung vor Ort ohne PC.
Schlüsselfunktionen:
F1: Hauptmenü öffnen
↑ ↓ ← →: Navigieren Sie durch Menüelemente
Eingeben: Untermenü aufrufen / Wertänderung bestätigen
PRG: Rückkehr zum übergeordneten Menü
Die Menühierarchie spiegelt OS5.1 wider:
Hauptmenü → Allgemein / Bewegung / IO / Kommunikation / Monitor
4 konfigurierbare Benutzeranzeigeseiten (03) für einen schnellen Überblick über Live-Prozesswerte: Liniengeschwindigkeit, Schnittlänge, folgender Fehler.
Um die Powercycle-Persistenz zu gewährleisten, müssen Parameteränderungen mit „Store to Flash“ abgeschlossen werden.
Wichtiger Hinweis: Der Firmware-Download erfordert weiterhin OS5.1 über RS232. Tastenfeld & Das LCD kann keine Firmware-Updates durchführen.
- Alternative Remote-Parameterzugriffsmethoden
(Parameter lesen/schreiben ohne OS5.1 PC-Software; Firmware-Download & Führerscheineintrag immer noch nicht möglich)
- RS485: Registerbasiertes Protokoll. 3Drittanbieter-HMI kann Parameter lesen/schreiben und den Status überwachen. Firmware kann nicht heruntergeladen werden, Der Lizenzschlüssel kann nicht eingegeben werden.
- CANopen: CiADS301-Protokoll. SPS greift auf Parameterregister zu, sendet Laufbefehle, liest Alarme. Der Firmware-Download kann nicht durchgeführt werden.
Harte Regel: Firmware-Download und Lizenzschlüssel-Eingabe können nur über RS232 mit OS5.1 erfolgen. Feldbusschnittstellen können diese beiden Operationen nicht ausführen.
- Häufige betriebliche Fallstricke
- MC700 hat kein Display. Eine blinkende rote LED zeigt nur den Bootloader-Downloadmodus an; Fehlerbedingungen können nur auf der OS5.1-Überwachungsseite gelesen werden.
- Parameteränderungen, die nur über Write in den RAM geschrieben werden, gehen nach dem Aus- und Wiedereinschalten verloren. Führen Sie zum dauerhaften Speichern immer „Store to Flash“ aus.
- Führen Sie OS5.1 unter Win10 aus / Win11 mit aktiviertem WindowsXP-Kompatibilitätsmodus, andernfalls kommt es häufig zu Aussetzern bei der seriellen Verbindung.
- CANopen / RS485 unterstützt nur den Zugriff auf Laufzeitparameter. Firmwareupdate und Licensekey-Eingabe werden über Feldbus nicht unterstützt.
Bei Bedarf, Weitere Belege kann ich übersetzen:
Checkliste zur Fehlerbehebung bei OS5.1-Verbindungsproblemen
Chinesisch-englischer Querverweis der wichtigsten Parameter für FS701 / CT703
Hinweise zur Ersatzauswahl im Inland


NH42-63-318x560.png "Automatische Transferschalter vom Typ CHINT PC (ATS)NH42-63/4SZ")