 contactor,cortacircuitos,sensor,Codificador,SOCIEDAD ANÓNIMA,Convertidor
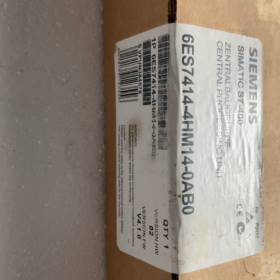
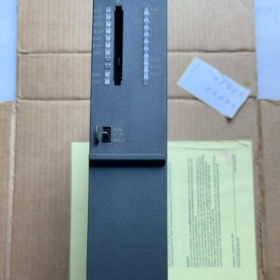
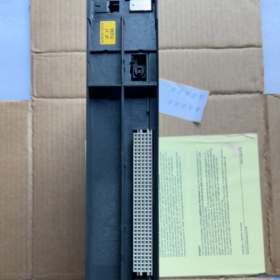
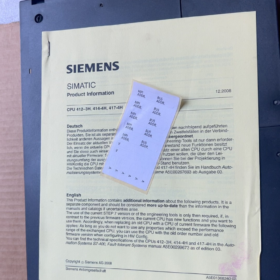
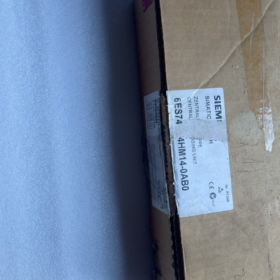
Nombre completo del modelo & Desglose del código del modelo
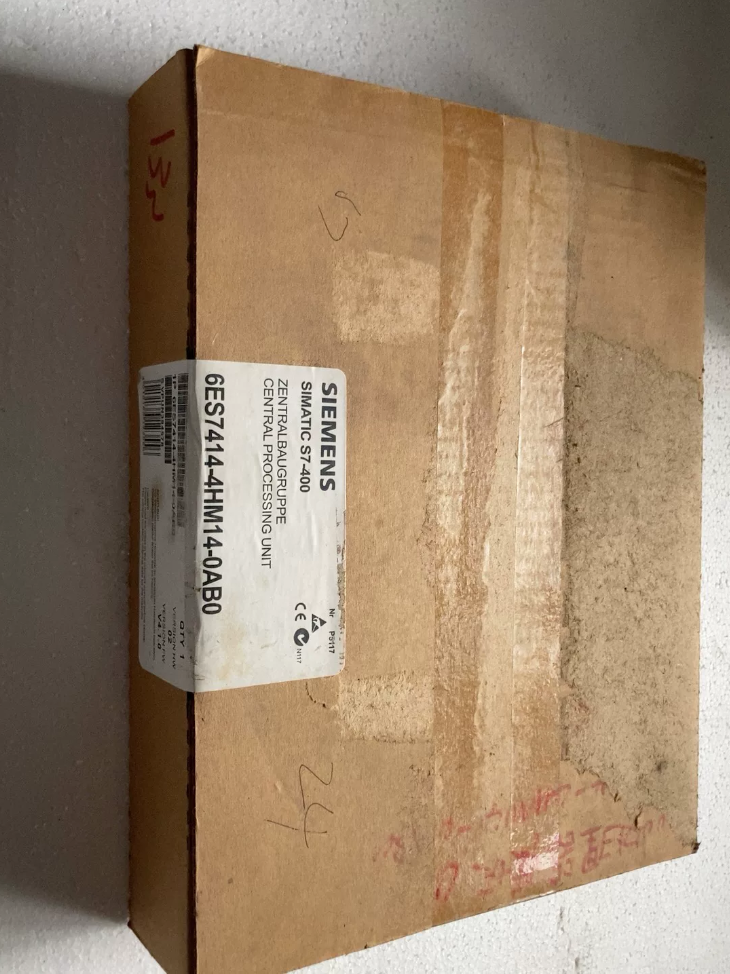
Nro. de orden: 6ES7 414-4HM14-0AB0
Nombre del producto: Unidad central de procesamiento redundante SIMATIC S7-400H CPU 414-4H
Explicación segmento por segmento:
- 6ES7: Prefijo de módulo estándar para siemens Serie de automatización S7
- 414: Nivel de CPU de la familia S7-400; modelo redundante de rango medio
- 4h: 4 interfaces de comunicación + H = CPU redundante por hardware Hot Standby
- METRO: Revisión de hardware actualizada (reemplaza la versión heredada HJ14)
- 14: Versión básica de hardware V14, firmware V5.2 y superior compatible
- 0AB0: Tipo industrial estándar, sin recubrimiento especial, 24V fuente de alimentación del backplane
- Posicionamiento del producto
CPU redundante de alta disponibilidad para S7-400H, compatible con sistemas de alta disponibilidad S7-400H. Con licencia F, Puede constituir sistemas de seguridad S7-400F/FH. (Sistemas instrumentados de seguridad SIS). Adopta doble modo de espera en caliente con conmutación sin interrupciones a nivel de milisegundos., Dirigido a escenarios de control centrales en industrias de procesos donde el cierre está prohibido..
III. Especificaciones principales de hardware
- Memoria (Memoria de trabajo no ampliable)
Memoria de trabajo total: 1.4MEGABYTE (700memoria de programa KB + 700memoria de datos KB)
Cargar memoria: 64KB incorporado; admite tarjeta de memoria FLASH/RAM de hasta 64 MB
Retención de apagado: Datos completos almacenados en el búfer de la batería del backplane; programa volver a descargar innecesario
- Rendimiento de procesamiento
Instrucción de bits binarios: 0.045μs
operación de palabra: 0.09μs
Operación de punto flotante: 0.5μs
Búfer de diagnóstico: máx. 3200 registros de fallas, capacidad predeterminada 120 entradas
- 4 Interfaces de hardware (Panel frontal)
- Puerto combinado MPI/DP: redes MPI, Comunicación maestro/esclavo DP, programación & descargar
- Puerto PROFIBUS-DP independiente: Estación maestra para E/S remotas distribuidas ET200M, 12Velocidad de transmisión de Mbps
- 2 Ranuras para módulos de sincronización: Emparejado con 467-1/467-2 Módulos de sincronización de fibra óptica para sincronización de datos de alta velocidad entre CPU primarias y de reserva.; tiempo de conmutación <100 ms
- Eléctrico & Parámetros mecánicos
Fuente de alimentación: 5Bus de fondo V DC del S7-400; corriente típica 1.8A, consumo de energía 4.5W
Dimensiones generales: Ancho 50 mm × Alto 290 mm × Fondo 219 mm
Peso: Aprox.. 1070gramo
Montaje: Bastidor estándar S7-400 UR, ocupación de una sola ranura
- Requisitos de compatibilidad de software
- Versión mínima de firmware: V5.2
- software de programación: STEP7 V5.3 SP2 o superior; Se requiere el paquete de actualización de hardware HSP correspondiente; compatible con PCS7 V7.0 y superior
- Lenguajes de programación soportados: KOP/FUP/AWL/SCL/CFC/GRÁFICO; admite protección de cifrado de programas de tecnología
- Funciones de redundancia: Modificación de hardware CiR en línea, actualización del firmware en tiempo de ejecución, sincronización automática principal-en espera, alarma de diagnóstico de enlace redundante
- Puntos clave de la arquitectura del sistema redundante
- Las CPU duales deben ser idénticas (2 unidades de 6ES7 414-4HM14-0AB0 utilizadas como un par)
- Enlace de sincronización: Módulo de sincronización de fibra óptica + Cable de sincronización para sincronización de programas en tiempo real., procesar imágenes y datos de base de datos
- Conmutación de fallos: Cuando la CPU primaria sufre una falla de hardware/alimentación/bus, La CPU en espera se hace cargo sin problemas y sin interrupción de la producción.
- Capacidad de expansión: Arriba a 21 bastidores de expansión, máximo. 65536 puntos de E/S digitales y 4096 puntos de E/S analógicas, adecuado para sistemas DCS a gran escala
- Iteración del modelo & Relación de reemplazo
- Modelo predecesor descatalogado: 6ES7 414-4HJ14-0AB0 (Hardware heredado de HJ; HM es un reemplazo directo actualizado compatible con el bastidor original)
- Alternativa de actualización de alto rendimiento: 6ES7 414-5HM06-0AB0 (CPU414-5H, Puerto PROFINET recién agregado, memoria duplicada a 4MB)
- Tabla comparativa de la misma serie
| Modelo | Memoria | Interfaces | Escenarios aplicables |
| 412-3h | 0.5MEGABYTE | 2 Puertos DP + sincronización | Redundancia a pequeña escala, plantas de tratamiento de aguas residuales de gama baja |
| 414-4HM14 | 1.4MEGABYTE | IPM/DP + DP independiente + sincronización dual | Plantas químicas de tamaño mediano, control de planta de energía auxiliar |
| 417-4HT14 | 4MEGABYTE | Doble DP + sincronización dual | Grandes líneas de producción continua, unidad principal DCS |
VII. Industrias de aplicación típicas
Químico & Petroquímico: Control redundante de seguridad SIS para reactores y unidades de rectificación
Industria energética: Control de subestaciones auxiliares, caldera & sistemas de tratamiento de agua en plantas de energía
Ingeniería Municipal: Control automático de toda la planta para grandes plantas de aguas residuales y agua del grifo
Metalurgia: Líneas de producción ininterrumpida para laminación y colada continua
Industria Farmacéutica: Procesos continuos asépticos para evitar desguaces de material por parada
VIII. Accesorios obligatorios a juego
- Módulos de sincronización: 6ES7 467-1AH01-0AB0 (sincronización eléctrica) / 467-2AH01 (sincronización de fibra óptica, recomendado)
- Fuentes de alimentación S7-400: Fuentes de alimentación redundantes de la serie PS407/PS408
- Cargar tarjeta de memoria: 6ES7 952-1KK00 (8MB FLASH)
- Batería de respaldo: Paquete de batería de CPU incorporado; Se requiere reemplazo regular para una operación a largo plazo.
- Pautas comunes para la resolución de problemas
- Pérdida de sincronización por redundancia.: Inspeccionar conectores de fibra óptica de módulos de sincronización.; Asegúrese de que las versiones de firmware de ambas CPU sean completamente consistentes.
- Alarmas de fallo del bus DP: Verifique las resistencias terminales en los puertos MPI/DP, puesta a tierra de blindaje de cables DP, abordar los conflictos entre amos y esclavos
- Pérdida de datos después del apagado: Batería del backplane con poca carga; volver a descargar los parámetros de la zona de retención después del reemplazo de la batería
- Hardware irreconocible: El paquete de soporte de hardware HSP correspondiente no está instalado en STEP7
Casos completos de aplicaciones de ingeniería de 6ES7 414-4HM14-0AB0 (CPU414-4H)
Esta CPU redundante de gama media para S7-400H cuenta con 1,4 MB de memoria, doble DP + IPM + interfaces de sincronización de fibra óptica. Es aplicable a escenarios de alta disponibilidad con procesos continuos de mediana escala., requisitos de apagado cero y 1000~6000 puntos de E/S. A continuación se muestran casos de proyectos reales de diversas industrias, incluida la configuración de hardware., lógica de proceso y valor de redundancia.
Caso 1: Sistema de Control Auxiliar para Central Térmica de 300MW (Central eléctrica de Qianbei, Guizhou)
Descripción general del proyecto
Central eléctrica principal con unidades de 4 × 300 MW para transmisión de energía de oeste a este, cubriendo ceniza & eliminación de escoria, Pulido con agua condensada y sistemas de agua industrial.. El cierre provocará directamente una reducción de la carga unitaria y riesgos de red, que requiere conmutación sin parada.
Configuración de hardware (Conjunto redundante único)
Controlador principal: 2 × 6ES7 414-4HM14-0AB0 (par de espera activo)
Estante: Bastidor redundante UR2-H, Fuentes de alimentación redundantes duales PS407 10A
Sincronización: 6ES7 467-2 módulo de sincronización de fibra óptica
Comunicación: Módulo Ethernet CP443-1 (redundancia de red dual)
E/S remotas: 12 conjuntos de estaciones esclavas redundantes ET200M IM153-4, total aproximado. 1500 puntos de E/S
Software: PASO7 V5.5 + SCADA WinCC
Procesos de control
- Sistema de eliminación de cenizas: Transporte de cenizas con bomba de contenedor, descarga silo de cenizas, Bloqueo de presión diferencial para colectores de polvo de bolsa.
- Sistema de agua condensada: Regeneración de resina, ácido & dosificación de álcali, Regulación PID de nivel de líquido, conmutación automática en caso de fallo
- Sistema de circulación de agua: Control de frecuencia variable de los ventiladores de refrigeración., sistema de cloración, enclavamiento de bomba de una sola función y de reserva
Razones principales para seleccionar 414-4HM14
- 1.4La memoria MB admite bucles PID masivos, enclavamientos secuenciales y programas de diagnóstico de fallas
- Dos buses DP independientes separan los instrumentos de recolección de polvo y los inversores de bombas de agua sin interferencias mutuas
- Cuando la CPU primaria sufre una falla de alimentación/bus, La CPU en espera logra una conmutación sin interrupciones en 100 ms para mantener las bombas y los ventiladores en funcionamiento y evitar el disparo de la unidad.
Caso 2: Gran planta de ácido sulfúrico que quema azufre (Grupo Chuanhua)
Descripción general del proyecto
400,000-Línea de producción anual continua de ácido sulfúrico de una tonelada que cubre la tostación fluidizada., conversión, el secado & Absorción y generación de energía de calor residual.. Condiciones de trabajo corrosivas y de alta temperatura.; Un solo cierre provoca el desguace de cientos de miles de materias primas, equipado con PCS7 DCS.
Arquitectura de hardware
Controlador principal: 2 conjuntos redundantes de 6ES7 414-4HM14-0AB0 (uno para la sección de asado, uno para secar & sección de conversión)
Autobús: PROFIBUS-DP redundante; Y-LINK conecta instrumentos DP/PA, Inversores y PLC locales de compresores de aire.
Escala de E/S: 2200 puntos por set, incluyendo señales analógicas de temperatura, presión y concentración de SO₂, interruptores de válvulas y enclavamientos de ventiladores
Lógica de control central
- Control PID en cascada para la temperatura del tostador y la presión del aire
- Regulación de tres elementos para el nivel de agua del tambor de la caldera de calor residual
- Bloqueo ESD de emergencia (corte automático de la alimentación de azufre y ventilación en caso de sobretemperatura/sobrepresión)
- Ajuste automático de la proporción de agua y amoníaco para la desulfuración del gas de cola
Valor de implementación del proyecto
CPU414-4HM14 admite bibliotecas PCS7 estándar y modificación de hardware en línea CiR, permitiendo la adición de instrumentos & ajuste sin parada. La sincronización de fibra de CPU dual garantiza que una falla de una sola CPU o de un solo bus DP no provoque el apagado ESD, garantizando una producción química continua.
Caso 3: Unidad de separación de aire grande (3000Nm³/h ASU para planta siderúrgica KAPTAN, Pavo)
Descripción general del proyecto
Oxígeno & Sistema de separación de aire para generación de nitrógeno para convertidores siderúrgicos.; La interrupción del suministro de oxígeno provoca la parada total de la producción de la línea de fabricación de acero., Adopción de arquitectura PCS7 de redundancia total..
Lista de hardware
Controladores redundantes: Emparejado 6ES7 414-4HM14-0AB0
Estaciones remotas: 5 conjuntos de estaciones esclavas redundantes ET200M IM153 con total 600 puntos de E/S
Conexión de equipos de terceros: Compresores de aire y boosters conectados a DP redundante a través de puerta de enlace MODBUS + ENLACE Y
Control de procesos
- Cambio secuencial automático de preenfriamiento de aire y adsorción de tamiz molecular
- Control PID de bucle múltiple para nivel de líquido rectificador, presión y pureza del oxígeno
- Interbloqueo antisobretensión del compresor y regulación automática de reflujo de presión alta/baja
- Control estable de la presión del oxígeno. & redes de tuberías de nitrógeno
Ventajas de la selección
La memoria de programa suficiente del 414-4HM14 se adapta a complejos algoritmos antisobretensiones y programas de comunicación multidispositivo. Los puertos DP duales administran por separado instrumentos locales y unidades de terceros para equilibrar la carga de comunicación sin demora de datos.
Caso 4: Línea de producción continua de hilatura de fibras químicas (Gran Taller de Hilatura de Poliéster)
Descripción general del proyecto
Tres líneas de hilatura de poliéster en marcha 24/7 con transporte de masa fundida, Calefacción de bifenilo y circulación de agente de aceite.. La solidificación del material fundido causada por la parada bloqueará las tuberías con costos de limpieza extremadamente altos.
Configuración del sistema
Conjunto de PLC redundante independiente de 414-4HM14 para cada línea de producción:
- Sincronización de fibra con CPU dual, Redundancia Ethernet CP443 dual
- 6 estaciones redundantes IM153 ET200M que cubren bombas de refuerzo de fusión, cajas de hilatura y bobinadoras
- 18 Inversores conectados al bus DP redundante a través de Y-LINK
Funciones de control clave
Control preciso y constante de la temperatura de la masa fundida, sincronización de velocidad de giro, control de flujo de circulación de agente de aceite de circuito cerrado, dispositivo de seguridad de parada de emergencia. La conmutación ante cualquier falla de la CPU no interrumpirá el transporte del material fundido para evitar el bloqueo de la tubería y el desguace del material..
Caso 5: Gran planta municipal de tratamiento avanzado de aguas residuales (150,000 Toneladas de capacidad de tratamiento diario)
Descripción general del proyecto
Tratamiento integral de aguas residuales de parque industrial cubriendo tanques bioquímicos, filtración avanzada, deshidratación y desinfección de lodos. 24-hora de alta ininterrumpida obligatoria; Las emisiones excesivas incurrirán en sanciones ambientales..
Arquitectura de hardware
Núcleo de control central: 2 pares de 6ES7 414-4HM14-0AB0, Control separado del sistema bioquímico y del sistema de deshidratación de lodos.
Puntos totales de E/S: Aprox.. 1200 por juego, incluyendo DO en línea, Medidores de ORP y pH, ventiladores de aireación, bombas de lodos y válvulas motorizadas
Comunicación: Bus DP redundante + Ethernet dual; Plataforma de monitorización WinCC superior conectada al sistema de monitorización ambiental en línea
Razones para adoptar 414-4HM14
- La regulación PID masiva de bucles múltiples para aireación de OD y pH requiere una gran memoria de programa
- Larga distancia entre plantas y numerosas estaciones ET200M distribuidas; Los buses DP duales comparten la carga de comunicación.
- El modo de espera dual garantiza una aireación y una dosificación de productos químicos ininterrumpidas para estabilizar el cumplimiento de la descarga y evitar multas por paradas.
Caso 6: Sistema de control automático para unidad turbocompresor de oxígeno
Descripción general del proyecto
7300Turbocompresor de oxígeno Nm³/h con medio de oxígeno de alto riesgo; La falla del sistema de control puede causar una explosión., que requiere un diseño redundante de enlace completo.
Configuración de hardware
Controlador principal: 2 × 6ES7 414-4HM14-0AB0
Piezas coincidentes redundantes: Fuentes de alimentación duales PS407, módulos Ethernet CP443 duales, E/S remotas IM153 duales
Enlace de sincronización: El módulo de sincronización de fibra óptica elimina los fallos de sincronización causados por interferencias electromagnéticas.
Lógica de control de seguridad
- Apagado de enclavamiento alto para temperatura del eje del compresor de oxígeno, vibración y presión de aceite
- Regulación rápida de la válvula anti-sobretensión.
- Control de circuito cerrado de la presión del gas de sellado y la temperatura del agua de refrigeración.
- Alarma de falla graduada y grabación de secuencia de eventos SOE
Valor de seguridad
La lógica de enclavamiento y los datos del proceso están completamente sincronizados durante la conmutación de CPU sin problemas y sin fallas de control transitorias., Eliminando los riesgos de explosión de los equipos de oxígeno..
Resumen de selección unificada (Alcance aplicable de 6ES7 414-4HM14-0AB0)
- Escala de E/S: 600~3000 analógico mixto & puntos de señal digitales
- Tipos de procesos: Procesos químicos continuos, control de planta de energía auxiliar, separación de aire, tratamiento de aguas residuales, Líneas largas de producción de fibras químicas.
- Requisitos básicos: Grandes pérdidas por el cierre, high safety interlock levels, multiple PID loops & complex sequential logic required
- Escenarios inaplicables: Small-scale equipment (select 412-3H), large main units with over 10,000 puntos de E/S (select 417-4H), native PROFINET port demand (upgrade to 414-5HM06)


NH42-63-318x560.png "Interruptores de transferencia automática tipo PC CHINT (ATS)NH42-63/4SZ")