 Contator,disjuntor,sensor,Codificador,CLP,Conversor
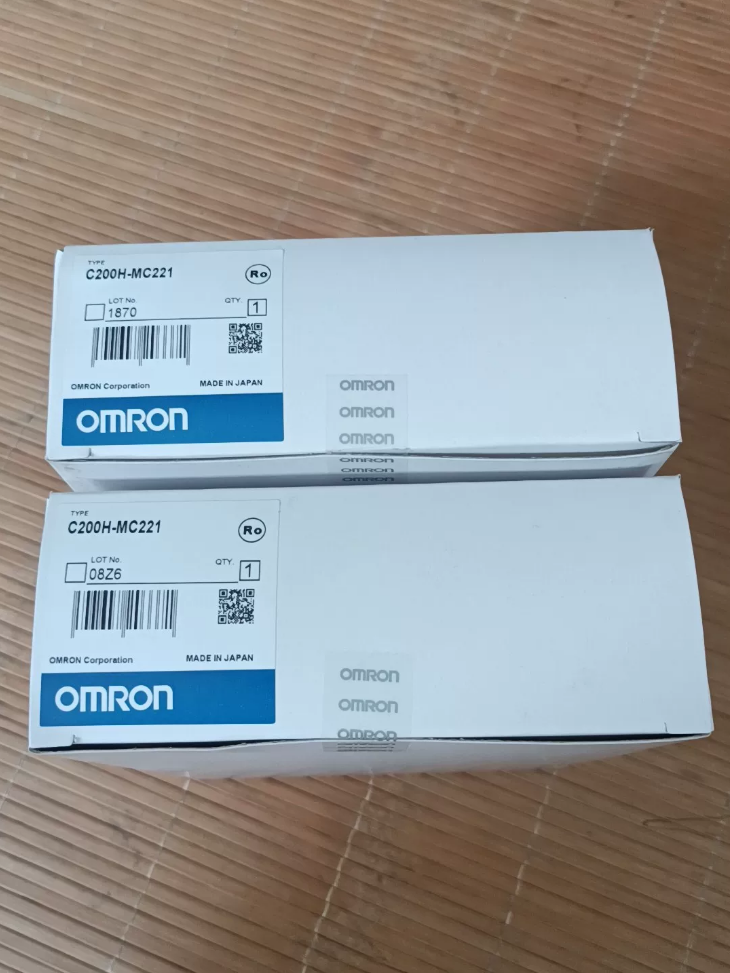
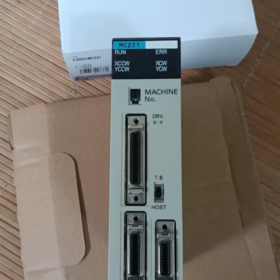
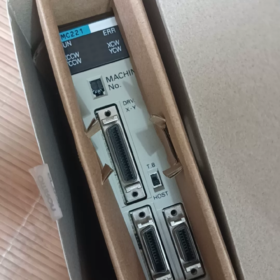
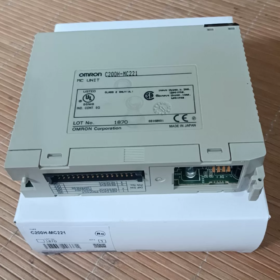
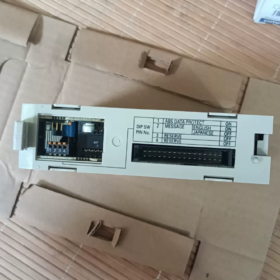
Nome completo do produto: Série C200H de 2 eixos Unidade de controle de movimento
Status: Descontinuado em março 2017, entrada de pedidos encerrada. Nenhum estoque de fábrica totalmente novo disponível; apenas unidades usadas ou recondicionadas circulam no mercado.
Compatibilidade do backplane PLC: C200H / C200HS / Racks C200HX/HG/HE
✅ Visão geral principal
O OMRON C200H-MC221 é um módulo de movimento de 2 eixos de comando de velocidade analógico de geração mais antiga. Adota linguagem G independente (multitarefa) programação e controle de malha semifechada. Ele emite tensão analógica de ±10 V para servo-drives (Servos analógicos da série OMNUC W/U) e suporta interpolação linear e circular. É amplamente aplicado em mesas de trabalho XY, material transfer stations and simple cutting equipment.
Nota importante: Analog output type, NOT pulse-output positioning module
📋 Principais especificações técnicas
| Item | Especificações |
| Number of Controlled Axes | 2 eixos (2-axis synchronized interpolation supported) |
| Modo de controle | Semi-closed loop, analog speed command output (±10 V) |
| Interface do codificador | Differential line receiver, maximum response frequency 250 kpps (×4 multiplication); supports incremental / absolute encoders (OMNUC W/U) |
| Funções de interpolação | Interpolação linear, planar circular interpolation, PTP point-to-point positioning, interrupt fixed-length feed |
| Acceleration / Deceleration | Trapezoidal / S-curve; acceleration/deceleration time: 0~9998 ms (2 ms step) |
| Command Range | -39,999,999 ~ +39,999,999 |
| Minimum Command Unit | 1 / 0.1 / 0.01 / 0.001 / 0.0001; Unidade: mm/inch/degree/pulse |
| Program Architecture | Até 2 tasks; Single task: 100 programas, 800 blocks; Dual tasks: 50 programs and 400 blocks per task |
| Position Data Storage | Máx.. 2000 position sets (single-axis operation) |
| M-Code Function | M-code 0~999 for auxiliary action output |
| Backplane Occupancy | 20 CH (ocupa 2 rack slots) |
| Fonte de energia | CC5V: 0.65 UM (máx.. 0.85 A with hand-held teaching box); CC24V: menor que 0.2 UM |
| Peso | <500 g |
| Acessórios opcionais | Hand-held teaching box CVM1-PRO01-V1, MPG handwheel, software de programação CX-Motion Ver.2 |
🧩 Composição do Sistema
- Instalado no backplane da CPU da série C200H, independente da lógica ladder do PLC: Programas de movimento em linguagem G são executados dentro do módulo MC, e o programa PLC principal apenas lida com interação de sinal.
- Conector DRV: 2-comando analógico do eixo + feedback do codificador
- Conector de E/S: E/S de uso geral para partida/parada externa, segurar, reiniciar, gatilho externo e outros sinais
- Comissionamento do computador superior: Baixe o código G via software CX-Motion no PC; uma caixa de ensino portátil dedicada também pode ser conectada para operação manual e ensino pontual.
🔁 Opções de substituição (Recomendado pelo fabricante original)
- Recomendação Oficial Original: CJ1W-NC213 (Módulo de posicionamento de 2 eixos série CJ, tipo de pulso). Sua arquitetura de hardware é completamente diferente. Os programas em linguagem G não podem ser migrados diretamente e devem ser totalmente reescritos.
- Alternativa de transição herdada: CS1W-MC221-V1 (mesma arquitetura de movimento em linguagem G; descontinuado em março 2025)
⚠️ Desafios de migração: O C200H-MC221 funciona com servos analógicos; o CJ1W-NC213 foi projetado para servos de comando de pulso. Servo drives devem ser substituídos. Religando, a lógica de controle e o sistema de programação exigem modificação, resultando em uma pesada carga de trabalho de renovação.
🛠️ Lista de verificação de inspeção para aquisição de peças sobressalentes usadas
- Verificação visual: Oxidação de dedos de ouro do backplane, capacitores salientes, pinos do conector tortos ou corroídos
- Teste de inicialização: Observe os indicadores LED da unidade (EXECUTAR/ERRO); sem falhas ou luz vermelha constante
- Teste de continuidade estática: Nenhum curto-circuito nos terminais DRV e I/O
- Teste de Burn-in do Programa: Carregue um programa simples em linguagem G para verificar o download bem-sucedido sem erros de memória. Se as condições permitirem, posicionamento do ponto de execução com servo sob condição sem carga.
- Defeito Crônico Comum: Aging internal electrolytic capacitors of old modules. Long-term storage may cause crash after power-up, random position loss and unstable communication.
⚠️ Common Fault Phenomena
Luz ERR vermelha constante: DIP switch conflict of unit number, poor backplane contact, internal hardware damage of the module
Servo No Movement: Failed ±10 V analog output, broken encoder feedback cable
Position Drift / Perda de pulso: Interference on encoder cable, module aging, poor earthing
Failed G-program Download: Incompatible new CX-Motion version, damaged communication cable
📌 Software Environment
Software de programação: CX-Motion Ver.2, integrated in CX-One; only compatible with legacy Windows (XP/Win7). Partial compatibility with Win10, poor compatibility with Win11. New CX-One releases no longer support project maintenance for this module.
Referência do Código HS
8537101190 (Programmable controller motion control unit. Declare according to actual goods for import customs clearance of second-hand units)
C200H-MC221 Servo Drive Compatibility List
Princípio Fundamental: C200H-MC221 outputs ±10 V analog speed command with semi-closed-loop control. The module directly reads differential encoder signals from the servo. Factory design originally matched OMNUC U / C / H / M series analog servos, all obsolete discontinued models.
✅ OMRON Servos Recommended by Manual (Native Support, Direct Connection via Dedicated DRV Cable)
- OMNUC U Series (R88D-UA□□) [Mais amplamente utilizado]
Faixa de potência: 30 W ~ 750 C, single-phase AC100/200 V
Exemplos de modelos: R88D-UA03L, R88D-UA08HA, R88D-UA20HA
Matched Motors: R88M-U series (supports incremental / absolute encoders)
Dedicated Cable: R88A-CPU00jM2
- OMNUC W Series (R88D-WT□□)
Legacy high-performance analog servo, such as R88D-WT01H / WT04H
Supports absolute encoder, compatible with SEN battery signal for MC221 absolute encoder
- OMNUC H Series (R88D-H□□)
Legacy H-series analog servo; dedicated cable R88A-CPH00jM2
- OMNUC M Series (R88D-M□□)
M-series analog servo; dedicated cable R88A-CPM00jM2
All above OMRON U/W/H/M servos are discontinued; only second-hand / dismantled spare parts available in the market.
✅ Third-party Servos [Compatible but not natively matched; rewiring required, no off-the-shelf dedicated cable]
All the following conditions must be satisfied to connect to C200H-MC221:
- The drive supports speed control mode with ±10 V analog voltage speed command input
- The encoder adopts differential line driver output (Driver de linha, A/B/Z, incremental; partial models support ABS)
- Available signal terminals: servo alarm output, servo ON status, alarm reset signal (these handshake signals are required for MC module DRV port)
- Maximum encoder output frequency ≤250 kpps (upper limit of module front-end circuit)
Brand Examples: Yaskawa legacy SGDM (analog speed mode), Mitsubishi MR-J2S (analog speed), Panasonic MSDA/MSME old analog servo, etc..
⚠️ Critical Restriction: The module cannot accept processed position pulse signals from servo drive. Encoder signals must be routed directly to C200H-MC221. Position cannot be forwarded to MC unit after closed-loop processing inside the drive. This is a common pitfall in retrofitting projects!
❌ Servos Not Directly Applicable
- Modern pulse-type servos (pulso & direction interface only, no ±10 V speed analog): R88D-KT/KN, MR-J4, SGDV pulse mode, etc..
- Fieldbus servos: EtherCAT, MECHATROLINK, RS485 fieldbus servos
- Encoder with open-collector output only (non-differential): prone to data loss in long-distance transmission
- Absolute encoder without SEN battery interface (SEN signal required for original U/W series ABS motors)
⚠️ Key Risks of Third-party Servo Retrofit
- Electronic gear ratio, unit and encoder resolution inside G-language program must be re-matched
- Custom wiring adapter required for DRV connector pin definition; no ready-made cable
- Analog zero drift, poor earthing and shielding defects will cause positioning drift
- Timing of servo ON, alarm and reset handshake must match MC221 logic; otherwise the MC module reports ERR
- High requirement on differential encoder signal quality; interference directly results in position loss
📌 Selection Advice
Maintain original machine with spare parts: Prefer R88D-UA (U series). It is the primary original matched model for MC221. Fiação, SEN absolute encoder and alarm handshake are fully compatible and ready to use with original cables.
New servo replacement solution: Não é recomendado reter C200H-MC221. Atualização completa do sistema (CLP + módulo de movimento + servo) é sugerido para evitar riscos de peças sobressalentes descontinuadas.
Casos de aplicação típicos de C200H-MC221 (Manual original + Equipamento legado instalado nacionalmente)
Capacidade central: 2-interpolação linear/circular sincronizada de eixo, execução independente da linguagem G, Saída de velocidade analógica de ±10 V, circuito semifechado. Adequado para controle de trajetória XY de 2 eixos de equipamentos médios e pequenos. Todos os casos são projetos legados em máquinas antigas; esta unidade não está mais selecionada para novas máquinas.
Caso 1: Mesa de trabalho XY / Estação de transferência planar (Mais Comum)
Indústria
Montagem eletrônica, Inspeção de PCB, manuseio de pequenos materiais
Configuração do sistema
CLP: C200HX/C200HE
Unidade de movimento: C200H-MC221
Servo: R88D-UA (Série OMNUC U), X/Y dois eixos
Acessórios: Caixa de ensino portátil CVM1-PRO01-V1
Processo
- PLC lida com lógica para linhas transportadoras, cilindros de ar, sensores e circuitos de segurança; todas as trajetórias de movimento são armazenadas no programa G dentro do MC221.
- Ensino de Ponto: Movimento JOG e salvamento de coordenadas via caixa portátil; até 2000 conjuntos de posições podem ser armazenados.
- Fluxo de ação: Retorno à posição inicial → movimento rápido para a posição de seleção → transferência de interpolação linear → liberação de material → retorno à posição de espera.
- Interação de código M: Quando MC executa o código M, notifica o PLC para realizar ações auxiliares como fixação, sopro de ar e apagamento.
Características
Dois eixos podem funcionar ponto a ponto de forma independente ou executar movimento linear síncrono; amplamente utilizado para manuseio plano e coleta de produtos.
Pontos problemáticos (Defeitos comuns de equipamentos antigos)
Capacitores eletrolíticos do módulo envelhecido e desvio de zero analógico causam desvio de posicionamento após operação prolongada; peças de reposição para servos da série U são difíceis de encontrar.
Caso 2: Máquina de corte simples de 2 eixos (Vidro moldado / Corte de Folhas, Caso Clássico de Consultoria)
Indústria
Processamento de vidro, folha acrílica, corte de chapa fina
Configuração do sistema
C200H-MC221 + Servo analógico R88D-WT
Processo
A linguagem G suporta circular + interpolação linear, permitindo a usinagem de contornos 2D (círculos, polígonos, perfis de formato especial).
Fluxo de trabalho: Desenho CAD → converter para código G → baixar para módulo MC via CX-Motion
O eixo Z da cabeça de corte é controlado separadamente pelo PLC (Eixo Z não processado pelo MC221), enquanto os eixos XY realizam interpolação de trajetória via MC.
Limitações
Não é um CNC profissional; sem compensação de raio da ferramenta ou programas macro avançados. Adequado apenas para corte de contorno 2D simples, baixo desempenho para curvas complexas. Muitos fabricantes de equipamentos selecionaram esta solução no passado como uma alternativa aos simples controladores NC.
Caso 3: Paletização / Despaletização (Mesa Plana de Paletes)
Indústria
Embalagem, grão, paletização de pequenas peças de materiais de construção
Processo
Os dois eixos XY se movem ao longo dos pontos da matriz no plano com controle ponto a ponto PTP para colocar os produtos linha por linha.
MC221 armazena uma tabela completa de pontos de paletização. PLC envia apenas sinal de partida, e MC executa pontos automaticamente em sequência.
Suporta interrupção de feed de comprimento fixo; gatilho fotoelétrico externo pode ser usado para iniciar o posicionamento assim que a peça chegar.
Observação: Somente movimento planar XY; 3A paletização D não está disponível. A elevação do eixo Z deve ser controlada separadamente pelo PLC.
Caso 4: Moedor / Retrofit de mesa de trabalho de máquinas-ferramenta (Remodelação Elétrica de Máquinas-Ferramentas Legadas Importadas)
Indústria
Moedor de precisão, moedor de linha, pequenos projetos de renovação de máquinas-ferramenta para fins especiais
Processo
Alimentação servo XY da mesa de trabalho, ciclos para desbaste, acabamento de desbaste e polimento de rebolo; A aceleração/desaceleração da curva S é adotada para reduzir o impacto e melhorar o acabamento superficial.
Pesquisa inicial, soft limit and hard limit are all processed inside the MC module.
PLC takes charge of hydraulic system, resfriamento, spindle start/stop and safety door interlock.
A large number of imported special machine tool retrofits in China in the late 1990s adopted this solution, and most of them have entered the spare parts maintenance period now.
Caso 5: Máquina Distribuidora & Coating Equipment
Indústria
2D dispensing / trajectory coating for electronics and lighting products
Processo
XY synchronized linear and circular interpolation for constant-speed coating along trajectory; M-code controls glue valve on/off.
Online speed override adjustment (0~199% interpolation override)
The hand-held box can modify trajectory points on site without downloading programs from PC every time.
Common System Architecture for All Cases
- Separation of Duties: PLC ladder diagram only handles I/O, segurança, lógica e comunicação; trajetória de movimento, interpolação e aceleração/desaceleração são executadas independentemente pelo C200H-MC221 via linguagem G, sem ocupar recursos de computação do PLC.
- Interação de sinal: Através da área de retransmissão IR, PLC envia comandos start/stop/reset para MC; MC retroalimenta o status da corrida, conclusão de posicionamento, Código M e sinais de alarme para PLC.
- Método de comissionamento: Baixe o programa G via CX-Motion Ver.2 no PC; caixa de ensino portátil para JOG no local, retorno para casa e ensino pontual.
Seleção / Dicas de atualização (Importante)
✅ Adequado para: Trajetória XY 2D simples, posicionamento de ponto, interpolação circular, manutenção de peças de reposição de equipamentos legados
❌ Não é adequado para: Novos projetos de máquinas, multieixo (>2 eixos), de alta velocidade & aplicações de alta precisão, servos de barramento de campo, trajetórias 3D complexas
Para grandes revisões de equipamentos, duas opções:
① Mantenha o sistema original: Prepare apenas peças sobressalentes C200H-MC221+R88D-UA usadas com altos riscos;
② Retrofit completo do sistema: Substitua por CJ2 + CJ1W-NC213 or modern fieldbus motion modules. G-language programs cannot be reused directly and need full rewriting.
Typical Fault Scenarios (High-frequency on-site Cases)
- Analog Drift: Deviation of cutting/dispensing trajectory, mostly caused by aging internal capacitors or poor earthing/shielding
- 0086 Servo Handshake Error: During third-party servo retrofit, servo ON and alarm timing mismatch MC221 logic
- Failed G-program Download: CX-Motion only supports XP/Win7; communication failure easily occurs on Win11
C200H-MC221 XY Dispensing Machine|I/O Allocation & Bill of Electrical Materials
System Overview: C200HX PLC + C200H-MC221 (2-axis G-language motion module) + OMRON R88D-UA analog servos for X/Y axes; Z-axis glue valve lifting controlled by standard PLC I/O; glue valve triggered by M-code.
MC221 occupies 20 CH. With default unit number 0, it occupies IR: IR200~IR219 (20 canais), which is the core area for signal exchange between PLC and MC module.
- IR Address Allocation for PLC ↔ C200H-MC221 Communication (Unit No.0)
DIP switch of unit number set to 0, MC221 fixed occupying IR200~IR219; changing unit number will shift the starting address by 20 CH.
👉 PLC → MC221 (Saída, IR200~IR209, PLC writes, MC reads)
| Canal | Pedaço | Nome do sinal | Descrição |
| IR200 | 0 | MC START | Trigger execution of selected G-program |
| IR200 | 1 | REINICIAR | Reset MC unit and clear alarms |
| IR200 | 2 | HOLD | Feed hold, axis pause |
| IR200 | 3 | ORG START | Start home return |
| IR200 | 4 | FEED OVERRIDE + | Increase override |
| IR200 | 5 | FEED OVERRIDE – | Decrease override |
| IR200 | 6 | PROGRAM SELECT bit0 | G-program number selection |
| IR200 | 7 | PROGRAM SELECT bit1 | G-program number selection |
| IR201 | 0~7 | PROGRAM SELECT bit2~bit9 | Select G-program number stored in MC (0~99) |
| IR202 | 0~15 | M-CODE ACK M-ACK | Acknowledge signal after PLC receives M-code |
| IR203~IR209 | – | Reservado | Available for variable writing and point parameter modification |
Logic Summary: MC executes G-language `Mxx` → M-code output to IR211, IR210.4 turns ON; PLC reads the M-code and triggers corresponding actions (por exemplo. M05 = glue valve open, M06 = glue valve closed). After completion of the action, PLC asserts the M-ACK handshake signal so that the MC can resume execution of the next trajectory segment.
- External I/O Allocation for Complete Machine (C200H Standard I/O Modules, C200H-ID/OD)
Prateleira: C200HX-CPU44, Fonte de energia: C200H-PS221
Entrada Digital (ID212, DC24V Input)
| Endereço | Sinal | Observações |
| 0 | System Start Pushbutton | Panel start |
| 1 | System Stop Pushbutton | Normal stop (not emergency stop) |
| 2 | Emergency Stop Signal (NC) | Safety circuit, wired in series with safety gate |
| 3 | Portão de Segurança | Guard gate; motion inhibited when gate open |
| 4 | Workpiece-in Photoelectric Sensor | Trigger upon workpiece arrival |
| 5 | Z-axis Upper Limit Sensor | Z glue valve upper position limit |
| 6 | Z-axis Lower Limit Sensor | Z glue valve lower position limit |
| 7 | X Positive Hard Limit | X-axis positive hard limit |
| 8 | X Negative Hard Limit | X-axis negative hard limit |
| 9 | Y Positive Hard Limit | Y-axis positive hard limit |
| 10 | Y Negative Hard Limit | Y-axis negative hard limit |
| 11 | X Home Proximity Sensor | X-axis home position |
| 12 | Y Home Proximity Sensor | Y-axis home position |
Saída digital (OD212, DC24V Output)
| Endereço | Sinal | Observações |
| 1000 | Z Solenoid Valve Retract Down | Glue valve descent |
| 1001 | Z Solenoid Valve Lift Up | Glue valve retraction |
| 1002 | Glue Valve Solenoid Valve | Glue discharge control (interlocked with M-code) |
| 1003 | Alarm Indicator Lamp | Fault lamp |
| 1004 | Run Indicator Lamp | Operating lamp |
| 1005 | Buzzer | Fault audible alarm |
| 1006 | Global Servo Enable Output | Common Servo ON signal for X/Y axes |
| 1007 | Poupar | Reserved for future use |
III. Bill of Electrical Materials
| Categoria | Modelo | Quantidade | Observações |
| PLC CPU Unit | C200HX-CPU44 | 1 | C200H-series CPU |
| Unidade de fonte de alimentação | C200H-PS221 | 1 | Rack power supply |
| Unidade de controle de movimento | C200H-MC221 | 1 | 2-axis analog motion, ocupa 2 slots |
| Módulo de entrada | C200H-ID212 | 1 | 16-ponto de entrada DC24V |
| Módulo de saída | C200H-OD212 | 1 | 16-point DC24V output |
| X-axis Servo Drive | R88D-UA08HA | 1 | 750C, comando de velocidade analógico |
| X-axis Servo Motor | R88M-UA08030H | 1 | With incremental encoder |
| Y-axis Servo Drive | R88D-UA04HA | 1 | 400C |
| Y-axis Servo Motor | R88M-UA04030H | 1 | With incremental encoder |
| MC Servo Cabo X | R88A-CPU003M2 | 1 | Conexão direta entre a porta MC221 DRV e o servo |
| MC Servo Cabo Y | R88A-CPU003M2 | 1 | |
| Caixa de ensino portátil | CVM1-PRO01-V1 | 1 | JOGAR, pesquisa inicial, ponto de ensino |
| Fonte de alimentação comutada | DC24V 5A | 1 | Fonte de alimentação para E/S e sensores |
| Módulo de relé | Relé DC24V | Conforme necessário | Unidade de isolamento para válvulas solenóides e indicadores |
| MCB | AC220V monofásico | 2 | Circuitos separados para circuito de controle e circuito servo |
| Filtros EMI | Filtro EMI de potência | 2 |


NH42-63-318x560.png "Chaves de transferência automática tipo PC CHINT (ATS)NH42-63/4SZ")