 contactor,cortacircuitos,sensor,Codificador,SOCIEDAD ANÓNIMA,Convertidor
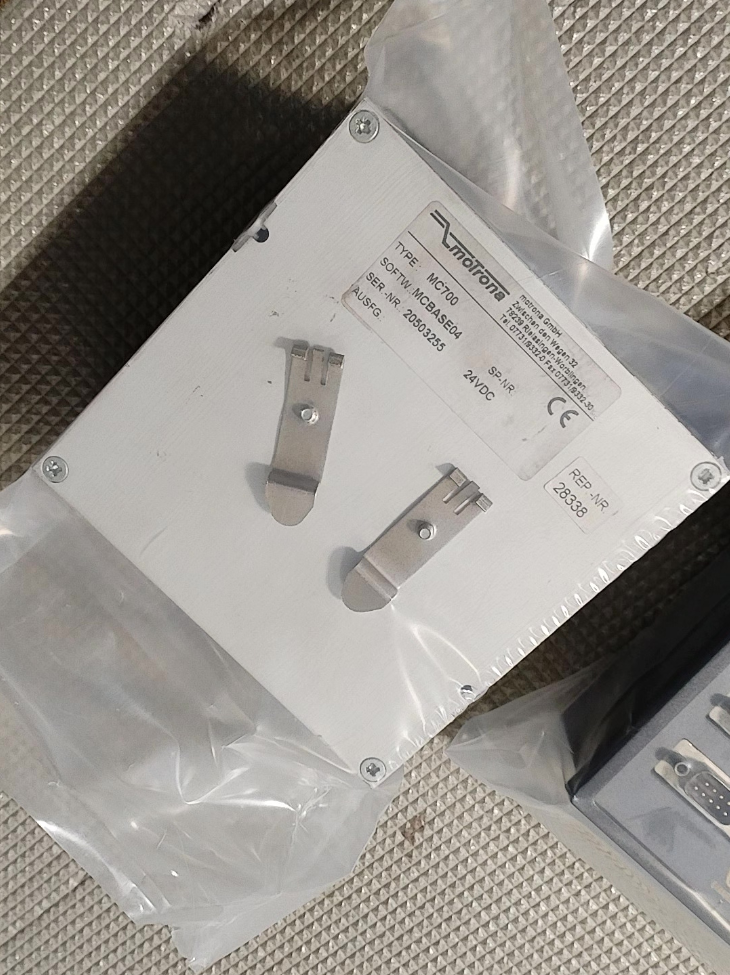
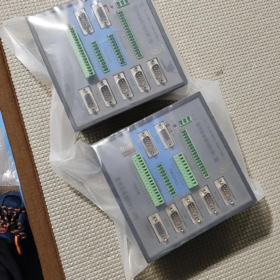
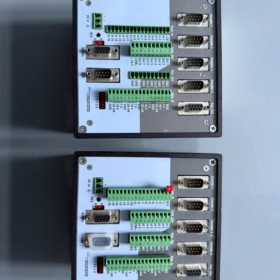
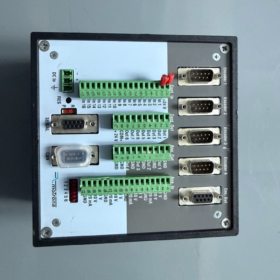
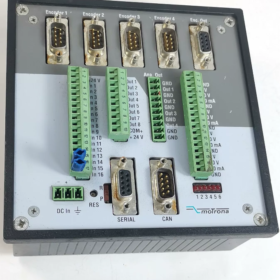
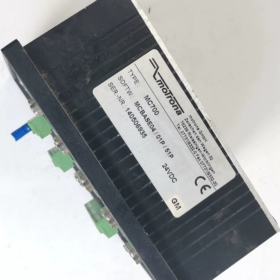
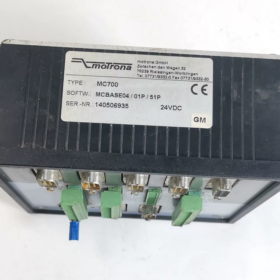
Motrona (Alemania), Montaje en carril DIN, max. 4axis. Unified hardware; different firmware files enable flyingsaw, rotary crosscutter, multiaxis synchronization, unwinder/winder tension control. Hardwareplusfirmwarelicense concept. Obsoleto / interrumpido; direct successor: MC800.
- Main Hardware Specifications
| Artículo | Especificación |
| ejes | 1‑4 axes, ±10 V analog output for servo / 4‑quadrant drives |
| Encoder Inputs | 4 channels RS‑422 differential encoders, 300‑400 kHz max. |
| Entradas analógicas | 4 canales, 12-poco, configurable ±10 V / 0‑20 mA |
| Salidas analógicas | 4 canales, 12-poco, ±10 V speed reference output |
| Entradas digitales | 16 PNP inputs (10-30 VCC) |
| Salidas digitales | 4 push‑pull outputs, short‑circuit protected |
| Comunicación | RS232 / RS485, CANabierto (CiA‑DS301) |
| Fuente de alimentación | 18‑35 VDC, protección contra polaridad inversa, typical 300 mA |
| Montaje | DIN‑rail snap‑in mounting |
| Software | OS5.1 (PC tool for firmware download & parameter setup) |
Variante de montaje en panel dentro de la misma familia: MC720. Hardware idéntico & E/S; agrega panel frontal LCD & Teclas para editar parámetros sin PC..
- firmware (Software de aplicación, Licencia requerida)
Hardware MC700 idéntico; La funcionalidad depende del firmware cargado más una clave de licencia válida..
- POR701: Sincronización multieje, engranajes electrónicos, recorte de fase; para imprimir & aplicaciones de revestimiento masterfollower
- FS701: sierra voladora, para corte de tubos de longitud fija & perfiles
- CT701: Excéntrico / columpio volador
- CT703: cortadora rotativa, cuchillo volador giratorio para película & corte basado en web
- WR701: Desenrollador / devanadera, bobinado transversal, control de tensión (cálculo del diámetro en modo de velocidad, bobinado de baja tensión)
- TB701: Firmware de máquina de bolsas dedicada
Principio de funcionamiento: hardware+archivo de firmware+clave de licencia. Sin licencia válida, Sólo el modo de prueba está disponible.; La operación de producción está bloqueada..
- Campos de aplicación típicos
Líneas de procesamiento web, maquinas para hacer bolsas, líneas de corte longitudinal de tubos, corte longitudinal para chapas de acero, impresión de etiquetas, máquinas cortadoras, revestimiento & sincronización de laminación, unwinderwinder tension control.
Can run standalone or act as subordinate motion unit controlled by PLC via CANopen / RS485.
±10 V analog reference to servo drives; does not drive motors directly.
- Discontinuación & Opciones de reemplazo
- Original manufacturer upgrade: MC800
Improved hardware, higher processing bandwidth, adds EtherCAT / Profinet. Corresponding firmware: FS801 / BY801 / WR801. Identical application logic; existing process parameters can be migrated for dropin replacement for MC700 projects.
- 3rdparty domestic alternatives
Domestic flyingshear / sincronización controladores; o SOCIEDAD ANÓNIMA motioncontrol modules (requires custom programming of flyingsaw / rotarycutter algorithms).
- Usedunit purchasing notes
- MC700 hardware itself is universal. Firmware and license are critical. Verify firmware revision and valid license key for secondhand units. No license = no productionmode operation.
- Encoder ports and DA analog outputs are common aging points. Test encoder reception and ±10 V analogoutput accuracy upon receipt.
- OS5.1 is legacy Windows software; run in compatibility mode under Win10 / Win11.
- Relevant Manuals
MC700 hardware manual (alambrado, I/O assignment)
Applicationspecific firmware manuals (FS701 / CT703 / WR701 etc., processparameter tuning)
I can prepare further documents on request:
Detailed comparison table: MC700 vs MC800
Keyparameter list for specific firmware e.g. CT703 rotary cutter / FS701 flying saw
Selection guidelines for domestic replacement solutions
Practical Engineering Application Cases for Motrona MC700
MC700 implements different processes via dedicated firmware + license. Unified hardware, ±10 V analog control of servo drives. Widely used in webprocessing, corte, embalaje, tubeprocessing industries. Standalone operation or PLCcontrolled via CANopen / RS485.
Caso1: Tube / Profile FlyingSaw | FS701 (Flyingsaw firmware)
Machine type: Cuttolength flyingsaw lines for steel tube, perfiles de aluminio, PVC hoses, lightsteel keels
Lógica de proceso: Master encoder measures incoming material speed. Flyingsaw carriage servo synchronizes with moving material; cutting occurs during synchronous travel. After cutting, carriage fastreturns to home position while the line keeps running continuously.
Field performance: Line speed up to 120150 m/min, cutlength accuracy ±0.3 mm. Scurve acceleration / deceleration reduces mechanical shock under dynamically changing line speeds.
I/O allocation: 1×master encoder (material feed), 1×follower encoder (carriage); digital DI for cuttrigger signal; DA ±10 V reference to flyingsaw servo; CANopen interface for PLC to download target cutlength.
Key benefit: No complex flyingsaw algorithm programming required on PLC; parameteronly configuration. Maintains cut accuracy under linespeed fluctuations.
Caso2: Rotary CrossCutter for Film & Papel | CT703 (Rotary crosscutter firmware)
Machine type: No tejido, BOPP film, labelstock, corrugatedpaper rotary crosscutters; intermittentprinting & rotarypunching equipment.
Lógica de proceso: Rotary knife roll synchronizes with web line speed for continuous onthefly crosscutting. Supports marksensor triggering for printregistered cutting besides simple fixedlength cutting.
Process features: Sinus² motion profile for smooth kniferoll movement. Stable cutting during line accelerationdeceleration. Dualmode: marktriggered cutting / fixedlength cutting.
Field allocation: Master encoder at traction roll; follower encoder on kniferoll servo; printmark signal to digital DI; ±10 V analog output to kniferoll servo.
Typical performance: Packagingfilm highspeed continuous cutting; typical cut error < ±0.25 mm.
Caso3: Swing / Eccentric FlyingShear for Steel CuttoLength | CT701
Machine type: Steelsheet levellingandcuttolength lines, Cizalla oscilante excéntrica para corte de chapa fina..
Lógica de proceso: Carro de cuchillas excéntrico con perfil de velocidad compensado por coseno. La compensación de torsión durante la fase de corte absorbe el fuerte impacto del corte de materiales duros para evitar atascos..
Materiales adecuados: Acero al carbono / láminas finas de acero inoxidable. Mitiga el daño mecánico causado por cargas de impacto de alta fuerza de corte.
Caso4: Sincronización multieje para impresión & Revestimiento | BY701 Equipo electrónico & firmware de corrección de fase
Machine type: Prensas de impresión de etiquetas, máquinas laminadoras de revestimiento, líneas de producción sincronizadas multirollo.
Lógica de proceso: Husillo virtual maestro; múltiples ejes seguidores siguen a través de engranajes electrónicos con ajuste de fase dinámico para la alineación del registro.
Configuración típica: Hasta 4 ejes sincronizados; corrección de registro para impresión multicolor. CANopen recibe comandos de velocidad y desplazamiento de fase del PLC.
Uso del sistema: MC700 funciona como unidad esclava de sincronización dedicada. El PLC envía sólo puntos de ajuste; all motionalgorithm execution is offloaded to MC700 to reduce PLC CPU load.
Caso5: UnwinderWinder & TraverseWinding Tension Control | WR701
Machine type: Filmslitterrewinder, cable winding, foil unwinderrewinder with traversewinding mechanism.
Lógica de proceso: Diameter calculation, speedmode tension control. Coordinates unwinder, tracción, winder and traverse axes. Dancerroller feedback via analog input for automatic speed correction.
Axis assignment:
1. Winder servo
2. Unwinder servo
3. Traction master axis
4. Traversewinding displacement servo
Process value: Constanttension unwindingwinding, avoids web stretching & wrinkling; achieves neat cablewire layon winding.
Caso6: Bagmaking Machine | TB701 Bagmachinespecific firmware
Machine type: Tubularfilm verticalformfillseal packaging machines for foodgrade bags.
Lógica de proceso: Synchronizes film feed, sealingroll and pusher servos. Evaluates printmark sensor signals to align sealing and cutting positions against printed patterns. Guarantees baglength accuracy at high production speed.
Característica: Motionprofile optimized for bagmaking; commissioning by parameter setup only, no programming.
Caso7: Intermittent Labelling & Rotary Punching
Machine type: Bottlelabel intermittentprinting, rotary punching, filmlabelling equipment.
Lógica de proceso: Actuator accelerates to match substrate webspeed for labelling / punching operation, then fastreturns to home while material runs continuously. Implemented with FS701 firmware.
General Engineeringapplication Key Points
- Unified hardware, firmwarelicense is decisive: Same MC700 hardware can run all above processes by loading different firmware. Always validate license status for secondhand hardware; no license = testmode only, no production.
- Nota de interfaz: All cases use ±10 V analogspeed reference to servos (not pulsetrain outputs). Encoders are RS422 differential type.
- Two common system architectures
Mode A: Standalone MC700; HMI / Pantalla táctil conectada vía RS232 para modificación de parámetros..
ModoB: PLC como maestro CANopen; duración de las descargas / Puntos de ajuste de velocidad y estado de lectura. & alarmas.
- Nota de discontinuación: MC700 está obsoleto. Sucesor directo MC800 con firmware correspondiente FS801 / CT803 / BY801 / WR801 / TB801. Agrega soporte para EtherCAT; Los parámetros del proceso se pueden migrar..
Interfaz operativa Motrona MC700 Descripción completa
La unidad base MC700 no tiene teclas locales ni pantalla. La puesta en marcha se realiza exclusivamente a través del software OS5.1 basado en PC a través de una conexión serie RS232.. La variante equipada con panel es MC720., con LCD & llaves; La estructura del menú es totalmente consistente con el software OS5.1..
- Indicadores de estado del hardware integrados (MC700)
Solo un indicador de estado LED rojo en la parte frontal; sin claves de operador.
| Estado del LED | Significado |
| Apagado | Sin tensión de alimentación |
| Rojo fijo | Modo de ejecución, funcionamiento normal |
| Rojo intermitente | Modo de descarga de firmware del cargador de arranque (configure DIP en Programa + reinicio de hardware) |
Pequeño interruptor DIP en el frente: Correr / Programa
- Posición de ejecución: Modo de producción normal
- Posición del programa: Activación del gestor de arranque para descargar el firmware de la aplicación. (FS701 / CT703 / BY701, etc.). Mueva el interruptor y luego presione el orificio de reinicio para ingresar al modo de descarga.
Nota de comunicación: DB9RS232 es el único puerto de puesta en servicio local para PC. CANopen se utiliza sólo para el intercambio de bus de campo PLC; CANopen no puede descargar el firmware.
- Software de puesta en marcha de PC OS5.1 (Sólo interfaz operativa para MC700)
Aplicación heredada de Windows. Requiere modo de compatibilidad en Win10 / Win11. Soporta MC700 / MC800 solamente; no es compatible con el software OS10.0 más reciente.
Conexión: Puerto serie PC RS232 ↔ MC700 DB9. Parámetros de serie: 38400 baudios, sin paridad.
Cinco secciones principales del software OS5.1
- Menú Archivo
- Descargar firmware: Función central
Configure DIP para programar, activar el reinicio del hardware para ingresar al gestor de arranque; cargar archivos de firmware de la aplicación .bin (FS701, CT703, WR701, BY701, etc.).
Factory default is MCBase testfirmware without process functionality; application firmware must be downloaded for realprocess operation.
- Guardar parámetros: Save parameter set locally as .par backup file
- Load Parameters: Recall backup parameter file and download into controller
- Enter License Key: Input license code. Without license, only testmode available; productionmode blocked.
- Parameter Tab (Core Commissioning View)
Visible parameter groups adapt automatically to loaded firmware: FS701 loads flyingsaw parameters; CT703 loads rotarycutter parameters.
Grouped subpages:
General: Encoder resolution, masterfollower axis assignment, I/O filter, analogoutput offset calibration
Movimiento: Processspecific motion parameters: cutlength, synchronization window, accelerationdeceleration, electronicgear ratio, phase offset, marksensor threshold
Analog IO: Calibration for 4 analoginputs / salidas, ±10 V range, offset & gain adjustment
Digital IO: DI function assignment (comenzar, detener, marktrigger, homereset), DO output mapping
Comunicación: RS485 / CANopen nodeaddress, baudrate configuration
Embedded Monitor pane: Live view of masterspeed, followerpositionerror, analogoutput voltage, I/O states, calculated reeldiameter (WR701 firmware).
Operation commands:
Read: Upload parameters from controller;
Escribir: Download modified parameters into controller RAM;
Store to Flash: Save to nonvolatile flash memory (persists after powercycle).
- Adjust Tab (Commissioningtest view for workshop debugging)
Allows unitlevel testing without full physical machine setup:
- Virtual masteraxis: Softwaresimulated encoder speed; test flyingsaw motionprofiles without realhardware encoders.
- Manual axis jog: Direct ±10 V analogoutput drive for servo jogging; polarity verification.
- Simulate triggersignals: Software emulation of printmark / cuttrigger inputs to validate process timing sequences.
This testpage works fully without license key, convenient for hardware faultfinding.
- Monitor Tab (Live Status View)
I/O monitoring: Realtime DI / DO status for fast wiring troubleshooting
Encoder values: Maestro / follower encoder counts, followingerror, phasedeviation
Analog values: AI input voltage, DA referenceoutput voltage
Alarm status: Faultcode display (encoder loss, excessive followingerror, license invalid etc.)
- Extras Menu
- LCD Definition: For MC720 frontpanel display definition only. Settings are stored inside controller even on MC700 units without panel. Configure up to 4 custom display pages showing linespeed, cutlength, reeldiameter etc.
- Firmware Info: Show activefirmware revision, license status, hardware serialnumber.
Full OS5.1 Commissioning Workflow
- Powerup controller, DIP in Runposition, establish RS232 communication in OS5.1.
- File → Download Firmware: toggle DIP to Program for firmware download, return DIP to Run after completion.
- Read / editar parámetros del proceso; Escribir en la RAM; Almacenar en Flash para una retención segura ante fallos de energía.
- Realice una prueba de máquina virtual dentro de la pestaña Ajustar para validar los perfiles de movimiento.
- Ingrese una clave de licencia válida para activar el modo de producción.
- Pestaña Monitor para observación en tiempo de ejecución y diagnóstico de fallas.
- Interfaz de usuario con teclado LCD local MC720
El hardware MC700 no incluye este panel. MC720 comparte hardware de E/S idéntico, agrega LCD retroiluminado + teclas de navegación. La jerarquía del menú coincide con el software OS5.1. Modificación de parámetros in situ sin PC.
Funciones clave:
F1: Abrir menú principal
↑ ↓ ← →: Navegar por los elementos del menú
Ingresar: Entrar al submenú / confirmar cambio de valor
PRG: Volver al menú de nivel superior
La jerarquía del menú refleja OS5.1:
Menú principal → General / Movimiento / OI / Comunicación / Monitor
4 páginas de visualización de usuario configurables (03) para una vista rápida de los valores del proceso en vivo: velocidad de línea, cutlength, followingerror.
Las ediciones de parámetros deben finalizar con Store to Flash para la persistencia del ciclo de energía..
Nota importante: La descarga de firmware aún requiere OS5.1 a través de RS232. Teclado & La pantalla LCD no puede realizar actualizaciones de firmware.
- Métodos alternativos de acceso remoto a parámetros
(Lectura/escritura de parámetros sin software de PC OS5.1; descarga de firmware & entrada de licencia aún imposible)
- RS485: Protocolo basado en registros. 3rdparty HMI puede leer/escribir parámetros y monitorear el estado. No se puede descargar el firmware, no se puede ingresar la clave de licencia.
- CANabierto: Protocolo CiADS301. El PLC accede a los registros de parámetros, envía comandos de ejecución, lee alarmas. No se puede realizar la descarga del firmware.
regla dura: La descarga de firmware y la entrada de clave de licencia solo se pueden realizar a través de RS232 con OS5.1. Las interfaces de bus de campo no pueden ejecutar estas dos operaciones.
- Errores operativos comunes
- MC700 no tiene pantalla. El LED rojo parpadeante solo indica el modo de descarga del gestor de arranque; las condiciones de falla solo se pueden leer dentro de la página Monitor OS5.1.
- Parameter changes written only to RAM via Write will be lost after powercycle. Always execute Store to Flash for permanent saving.
- Run OS5.1 under Win10 / Win11 with WindowsXP compatibility mode enabled, otherwise seriallink dropouts are frequent.
- CANabierto / RS485 only support runtimeparameter access. Firmwareupdate and licensekey entry are not supported via fieldbus.
If needed, I can translate further supporting documents:
OS5.1 connectiontroubleshooting checklist
ChineseEnglish crossreference of key parameters for FS701 / CT703
Domesticreplacement selectionnotes


NH42-63-318x560.png "Interruptores de transferencia automática tipo PC CHINT (ATS)NH42-63/4SZ")