 Schütz,Leistungsschalter,Sensor,Encoder,SPS,Konverter
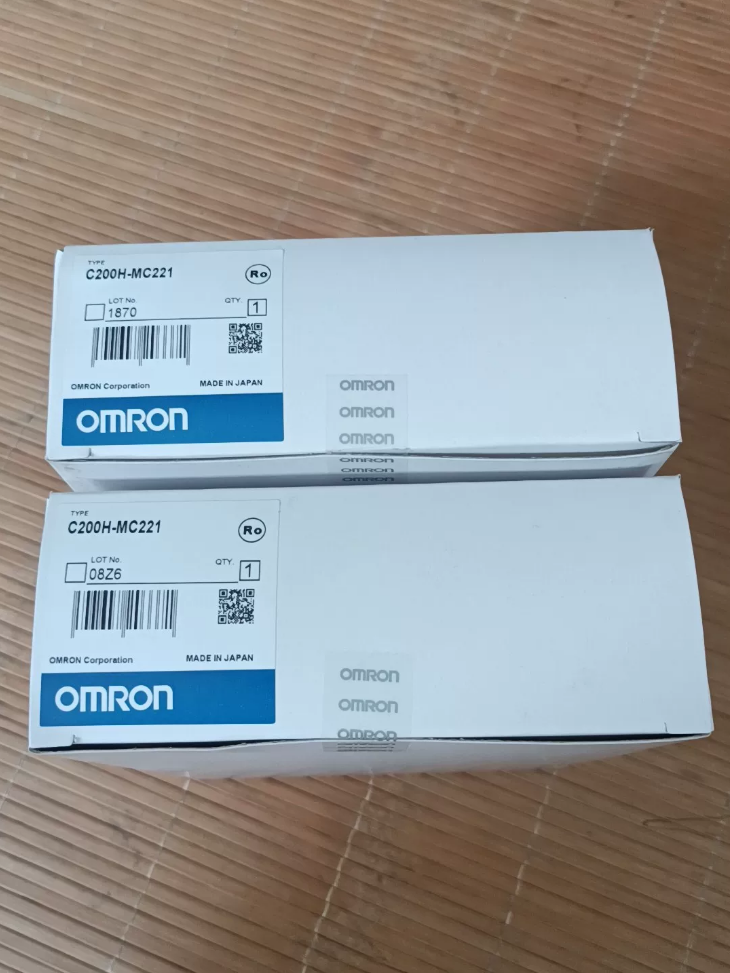
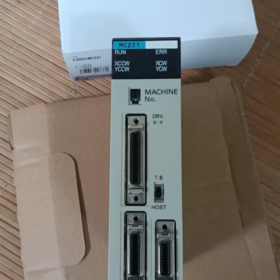
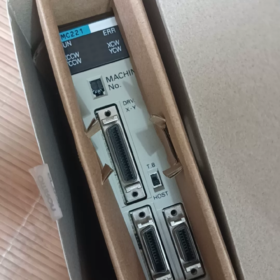
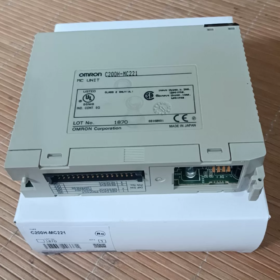
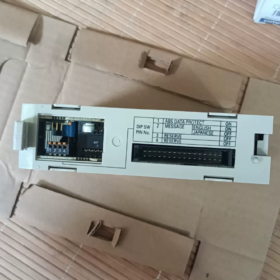
Vollständiger Produktname: C200H-Serie 2-Achsen Motion-Control-Einheit
Status: Im März eingestellt 2017, Auftragseingang beendet. Keine brandneuen Fabrikbestände verfügbar; Auf dem Markt sind nur gebrauchte oder generalüberholte Geräte im Umlauf.
Kompatibilität der SPS-Backplane: C200H / C200HS / C200HX/HG/HE-Racks
✅ Kernübersicht
Der OMRON C200H-MC221 ist ein 2-Achsen-Bewegungsmodul der älteren Generation mit analogem Geschwindigkeitsbefehl. Es übernimmt die unabhängige G-Sprache (Multitasking) Programmierung und halbgeschlossene Regelung. Es gibt eine analoge Spannung von ±10 V an Servoantriebe aus (Analogservos der OMNUC W/U-Serie) und unterstützt lineare und kreisförmige Interpolation. Es wird häufig bei XY-Arbeitstischen eingesetzt, Materialübergabestationen und einfache Schneidgeräte.
Wichtiger Hinweis: Analog output type, NOT pulse-output positioning module
📋 Wichtige technische Spezifikationen
| Artikel | Spezifikationen |
| Number of Controlled Axes | 2 Achsen (2-axis synchronized interpolation supported) |
| Steuermodus | Semi-closed loop, analog speed command output (±10 V) |
| Encoder-Schnittstelle | Differential line receiver, maximum response frequency 250 kpps (×4 multiplication); supports incremental / absolute encoders (OMNUC W/U) |
| Interpolationsfunktionen | Lineare Interpolation, planar circular interpolation, PTP point-to-point positioning, interrupt fixed-length feed |
| Beschleunigung / Verzögerung | Trapezförmig / S-curve; Beschleunigungs-/Verzögerungszeit: 0~9998 ms (2 ms step) |
| Command Range | -39,999,999 ~ +39,999,999 |
| Minimum Command Unit | 1 / 0.1 / 0.01 / 0.001 / 0.0001; Einheit: mm/inch/degree/pulse |
| Program Architecture | Bis zu 2 tasks; Single task: 100 programs, 800 Blöcke; Dual tasks: 50 programs and 400 blocks per task |
| Position Data Storage | Max. 2000 position sets (single-axis operation) |
| M-Code Function | M-code 0~999 for auxiliary action output |
| Backplane Occupancy | 20 CH (besetzt 2 rack slots) |
| Stromversorgung | DC5V: 0.65 A (max. 0.85 A with hand-held teaching box); DC24V: weniger als 0.2 A |
| Gewicht | <500 g |
| Optionales Zubehör | Hand-held teaching box CVM1-PRO01-V1, MPG handwheel, programming software CX-Motion Ver.2 |
🧩 System Composition
- Installiert auf der Rückwandplatine der CPU der C200H-Serie, unabhängig von der SPS-Kontaktplanlogik: G-Sprach-Bewegungsprogramme laufen im MC-Modul, und das Haupt-SPS-Programm verarbeitet nur die Signalinteraktion.
- DRV-Anschluss: 2-Analoger Achsenbefehl + Encoder-Feedback
- I/O-Anschluss: Universeller E/A für externen Start/Stopp, halten, zurücksetzen, externer Trigger und andere Signale
- Inbetriebnahme des Oberrechners: Laden Sie G-Code über die CX-Motion-Software auf den PC herunter; Für den manuellen Betrieb und Punkt-Teaching kann auch eine spezielle Hand-Teaching-Box angeschlossen werden.
🔁 Ersatzoptionen (Vom Originalhersteller empfohlen)
- Ursprüngliche offizielle Empfehlung: CJ1W-NC213 (2-Achsen-Positionierungsmodul der CJ-Serie, Pulstyp). Die Hardware-Architektur ist völlig anders. G-Sprachprogramme können nicht direkt migriert werden und müssen vollständig neu geschrieben werden.
- Legacy-Übergangsalternative: CS1W-MC221-V1 (gleiche G-Sprache-Bewegungsarchitektur; im März eingestellt 2025)
⚠️ Migrationsherausforderungen: Der C200H-MC221 arbeitet mit analogen Servos; Der CJ1W-NC213 ist für Impuls-Servos konzipiert. Servoantriebe müssen ausgetauscht werden. Neuverkabelung, Sowohl die Steuerlogik als auch das Programmiersystem müssen geändert werden, Dies führt zu einem hohen Sanierungsaufwand.
🛠️ Inspektionscheckliste für die Beschaffung gebrauchter Ersatzteile
- Visuelle Kontrolle: Oxidation der Goldfinger der Rückwandplatine, prall gefüllte Kondensatoren, verbogene oder korrodierte Anschlussstifte
- Einschalttest: Beobachten Sie die LED-Anzeigen des Geräts (RUN/ERR); Keine Störungen oder dauerhaft rotes Licht
- Statischer Durchgangstest: Kein Kurzschluss an DRV- und I/O-Klemmen
- Programm-Burn-in-Test: Laden Sie ein einfaches G-Sprachprogramm, um den erfolgreichen Download ohne Speicherfehler zu überprüfen. Wenn die Bedingungen es zulassen, Laufpunktpositionierung mit Servo im Leerlaufzustand.
- Häufiger chronischer Defekt: Alternde interne Elektrolytkondensatoren alter Module. Long-term storage may cause crash after power-up, random position loss and unstable communication.
⚠️ Common Fault Phenomena
Ständig rotes ERR-Licht: DIP switch conflict of unit number, Schlechter Backplane-Kontakt, internal hardware damage of the module
Servo No Movement: Failed ±10 V analog output, broken encoder feedback cable
Position Drift / Pulse Loss: Interference on encoder cable, module aging, poor earthing
Failed G-program Download: Incompatible new CX-Motion version, damaged communication cable
📌 Software Environment
Programmiersoftware: CX-Motion Ver.2, integrated in CX-One; only compatible with legacy Windows (XP/Win7). Partial compatibility with Win10, poor compatibility with Win11. New CX-One releases no longer support project maintenance for this module.
HS-Code-Referenz
8537101190 (Programmable controller motion control unit. Declare according to actual goods for import customs clearance of second-hand units)
C200H-MC221 Servo Drive Compatibility List
Grundprinzip: C200H-MC221 outputs ±10 V analog speed command with semi-closed-loop control. The module directly reads differential encoder signals from the servo. Factory design originally matched OMNUC U / W / H / M series analog servos, all obsolete discontinued models.
✅ OMRON Servos Recommended by Manual (Native Support, Direct Connection via Dedicated DRV Cable)
- OMNUC U Series (R88D-UA□□) [Am häufigsten verwendet]
Leistungsbereich: 30 W ~ 750 W, single-phase AC100/200 V
Modellbeispiele: R88D-UA03L, R88D-UA08HA, R88D-UA20HA
Matched Motors: R88M-U series (supports incremental / absolute encoders)
Dedicated Cable: R88A-CPU00jM2
- OMNUC W Series (R88D-WT□□)
Legacy high-performance analog servo, such as R88D-WT01H / WT04H
Supports absolute encoder, compatible with SEN battery signal for MC221 absolute encoder
- OMNUC H Series (R88D-H□□)
Legacy H-series analog servo; dedicated cable R88A-CPH00jM2
- OMNUC M Series (R88D-M□□)
M-series analog servo; dedicated cable R88A-CPM00jM2
All above OMRON U/W/H/M servos are discontinued; nur aus zweiter Hand / dismantled spare parts available in the market.
✅ Third-party Servos [Compatible but not natively matched; Neuverkabelung erforderlich, no off-the-shelf dedicated cable]
All the following conditions must be satisfied to connect to C200H-MC221:
- The drive supports speed control mode with ±10 V analog voltage speed command input
- The encoder adopts differential line driver output (Leitungstreiber, A/B/Z, inkrementell; partial models support ABS)
- Available signal terminals: servo alarm output, servo ON status, alarm reset signal (these handshake signals are required for MC module DRV port)
- Maximum encoder output frequency ≤250 kpps (upper limit of module front-end circuit)
Brand Examples: Yaskawa legacy SGDM (analog speed mode), Mitsubishi MR-J2S (analog speed), Panasonic MSDA/MSME old analog servo, usw.
⚠️ Critical Restriction: The module cannot accept processed position pulse signals from servo drive. Encoder signals must be routed directly to C200H-MC221. Position cannot be forwarded to MC unit after closed-loop processing inside the drive. This is a common pitfall in retrofitting projects!
❌ Servos Not Directly Applicable
- Modern pulse-type servos (Impuls & direction interface only, no ±10 V speed analog): R88D-KT/KN, MR-J4, SGDV pulse mode, usw.
- Fieldbus servos: EtherCAT, MECHATROLINK, RS485 fieldbus servos
- Encoder with open-collector output only (non-differential): prone to data loss in long-distance transmission
- Absolute encoder without SEN battery interface (SEN signal required for original U/W series ABS motors)
⚠️ Key Risks of Third-party Servo Retrofit
- Electronic gear ratio, unit and encoder resolution inside G-language program must be re-matched
- Custom wiring adapter required for DRV connector pin definition; no ready-made cable
- Analog zero drift, poor earthing and shielding defects will cause positioning drift
- Timing of servo ON, alarm and reset handshake must match MC221 logic; otherwise the MC module reports ERR
- High requirement on differential encoder signal quality; interference directly results in position loss
📌 Selection Advice
Maintain original machine with spare parts: Prefer R88D-UA (U series). It is the primary original matched model for MC221. Verdrahtung, SEN absolute encoder and alarm handshake are fully compatible and ready to use with original cables.
New servo replacement solution: It is not recommended to retain C200H-MC221. Complete system upgrade (SPS + Bewegungsmodul + Servo) wird empfohlen, um das Risiko abgekündigter Ersatzteile zu vermeiden.
Typische Anwendungsfälle von C200H-MC221 (Originalhandbuch + Im Inland installierte Altgeräte)
Kernkompetenz: 2-Achsensynchronisierte lineare/zirkuläre Interpolation, unabhängige G-Sprachausführung, ±10 V analoger Geschwindigkeitsausgang, halbgeschlossener Kreislauf. Geeignet für die XY-2-Achsen-Trajektoriensteuerung mittlerer und kleiner Geräte. Bei allen Fällen handelt es sich um Legacy-Projekte auf alten Maschinen; Diese Einheit wird für neue Maschinen nicht mehr ausgewählt.
Fall 1: XY-Arbeitstisch / Planare Transferstation (Am häufigsten)
Industrie
Elektronische Montage, PCB-Inspektion, Kleine Materialhandhabung
Systemkonfiguration
SPS: C200HX/C200HE
Bewegungseinheit: C200H-MC221
Servo: R88D-UA (OMNUC U-Serie), X/Y zwei Achsen
Zubehör: CVM1-PRO01-V1 tragbare Lehrbox
Verfahren
- Die SPS übernimmt die Logik für Förderlinien, Luftzylinder, Sensoren und Sicherheitsschaltungen; Alle Bewegungstrajektorien werden im G-Programm im MC221 gespeichert.
- Punktunterricht: JOG-Bewegung und Koordinatenspeicherung über Handbox; bis zu 2000 Es können Positionssätze gespeichert werden.
- Aktionsablauf: Home-Rückkehr → schnelle Bewegung zur Aufnahmeposition → lineare Interpolationsübertragung → Materialfreigabe → Rückkehr in die Standby-Position.
- M-Code-Interaktion: Wenn MC M-Code ausführt, Es fordert die SPS auf, Hilfsaktionen wie Klemmen durchzuführen, Luftblasen und Ausblenden.
Merkmale
Zwei Achsen können unabhängig voneinander Punkt-zu-Punkt fahren oder lineare Synchronbewegungen ausführen; weit verbreitet für die planare Handhabung und Produktkommissionierung.
Schmerzpunkte (Häufige Mängel alter Geräte)
Alternde Modul-Elektrolytkondensatoren und analoge Nullpunktdrift führen nach längerem Betrieb zu Positionierungsabweichungen; Ersatzteile für Servos der U-Serie sind schwer zu beschaffen.
Fall 2: Einfache 2-Achsen-Schneidemaschine (Geformtes Glas / Blechschneiden, Klassischer Beratungsfall)
Industrie
Glasverarbeitung, Acrylplatte, Schneiden dünner Platten
Systemkonfiguration
C200H-MC221 + R88D-WT Analogservo
Verfahren
G-Sprache unterstützt Rundschreiben + lineare Interpolation, Ermöglicht die Bearbeitung von 2D-Konturen (Kreise, Polygone, speziell geformte Profile).
Arbeitsablauf: CAD-Zeichnung → in G-Code konvertieren → über CX-Motion in das MC-Modul herunterladen
Die Z-Achse des Schneidkopfes wird separat von der SPS gesteuert (Z-Achse wird von MC221 nicht verarbeitet), während XY-Achsen eine Trajektorieninterpolation über MC durchführen.
Einschränkungen
Keine professionelle CNC; keine Werkzeugradiuskompensation oder erweiterte Makroprogramme. Nur für einfaches 2D-Konturschneiden geeignet, schlechte Leistung bei komplexen Kurven. Viele Gerätehersteller haben sich in der Vergangenheit für diese Lösung als Alternative zu einfachen NC-Steuerungen entschieden.
Fall 3: Palettieren / Depalettieren (Planarer Palettentisch)
Industrie
Verpackung, Getreide, Palettierung kleiner Stücke von Baustoffen
Verfahren
Die beiden XY-Achsen bewegen sich entlang der Matrixpunkte auf der Ebene mit PTP-Punkt-zu-Punkt-Steuerung, um Produkte Reihe für Reihe zu platzieren.
MC221 speichert eine komplette Palettierpunkttabelle. SPS sendet nur Startsignal, und MC führt die Punkte automatisch nacheinander aus.
Unterstützt Interrupt-Feeds mit fester Länge; Mit einem externen fotoelektrischen Auslöser kann die Positionierung gestartet werden, sobald das Werkstück eintrifft.
Notiz: Nur planare XY-Bewegung; 3D-Palettierung ist nicht verfügbar. Das Anheben der Z-Achse muss separat von der SPS gesteuert werden.
Fall 4: Schleifer / Nachrüstung des Werkzeugmaschinen-Arbeitstisches (Elektrische Überholung importierter alter Werkzeugmaschinen)
Industrie
Präzisionsschleifer, Gewindeschleifer, kleine Sanierungsprojekte für Spezialwerkzeugmaschinen
Verfahren
XY-Servovorschub des Arbeitstisches, Zyklen zum Grobschleifen, Fertigschleifen und Abrichten der Scheiben; Die S-Kurven-Beschleunigung/Verzögerung wird übernommen, um Stöße zu reduzieren und die Oberflächengüte zu verbessern.
Haussuche, Soft-Limit und Hard-Limit werden alle im MC-Modul verarbeitet.
Die SPS übernimmt die Hydraulikanlage, Kühlung, Spindelstart/-stopp und Sicherheitstürverriegelung.
A large number of imported special machine tool retrofits in China in the late 1990s adopted this solution, and most of them have entered the spare parts maintenance period now.
Fall 5: Ausgabemaschine & Coating Equipment
Industrie
2D dispensing / trajectory coating for electronics and lighting products
Verfahren
XY synchronized linear and circular interpolation for constant-speed coating along trajectory; M-code controls glue valve on/off.
Online speed override adjustment (0~199% interpolation override)
The hand-held box can modify trajectory points on site without downloading programs from PC every time.
Common System Architecture for All Cases
- Separation of Duties: PLC ladder diagram only handles I/O, Sicherheit, logic and communication; motion trajectory, interpolation and acceleration/deceleration are independently executed by C200H-MC221 via G-language, ohne SPS-Rechenressourcen zu belegen.
- Signalinteraktion: Durch den IR-Relaisbereich, Die SPS sendet Start-/Stopp-/Reset-Befehle an MC; MC meldet den Betriebsstatus zurück, Abschluss der Positionierung, M-Code und Alarmsignale an die SPS.
- Inbetriebnahmemethode: Laden Sie das G-Programm über CX-Motion Ver.2 auf den PC herunter; Hand-Lehrbox für JOG vor Ort, Home Return und Point Teaching.
Auswahl / Nachrüsttipps (Wichtig)
✅ Geeignet für: Einfache 2D-XY-Trajektorie, Punktpositionierung, Kreisinterpolation, Ersatzteilwartung von Altgeräten
❌ Nicht geeignet für: Neue Maschinenprojekte, mehrachsig (>2 Achsen), hohe Geschwindigkeit & hochpräzise Anwendungen, Feldbus-Servos, komplexe 3D-Trajektorien
Für die Generalüberholung von Geräten, zwei Möglichkeiten:
① Originalanlage beibehalten: Bereiten Sie nur gebrauchte C200H-MC221+R88D-UA-Ersatzteile mit hohem Risiko vor;
② Komplette Systemumrüstung: Durch CJ2 ersetzen + CJ1W-NC213 oder moderne Feldbus-Motion-Module. G-Sprachprogramme können nicht direkt wiederverwendet werden und müssen vollständig neu geschrieben werden.
Typical Fault Scenarios (High-frequency on-site Cases)
- Analog Drift: Deviation of cutting/dispensing trajectory, mostly caused by aging internal capacitors or poor earthing/shielding
- 0086 Servo Handshake Error: During third-party servo retrofit, servo ON and alarm timing mismatch MC221 logic
- Failed G-program Download: CX-Motion only supports XP/Win7; communication failure easily occurs on Win11
C200H-MC221 XY Dispensing Machine|I/O Allocation & Bill of Electrical Materials
System Overview: C200HX PLC + C200H-MC221 (2-axis G-language motion module) + OMRON R88D-UA analog servos for X/Y axes; Z-axis glue valve lifting controlled by standard PLC I/O; glue valve triggered by M-code.
MC221 occupies 20 CH. With default unit number 0, it occupies IR: IR200~IR219 (20 Kanäle), which is the core area for signal exchange between PLC and MC module.
- IR Address Allocation for PLC ↔ C200H-MC221 Communication (Unit No.0)
DIP switch of unit number set to 0, MC221 fixed occupying IR200~IR219; changing unit number will shift the starting address by 20 CH.
👉 PLC → MC221 (Ausgabe, IR200~IR209, PLC writes, MC reads)
| Kanal | Bisschen | Signalname | Beschreibung |
| IR200 | 0 | MC START | Trigger execution of selected G-program |
| IR200 | 1 | ZURÜCKSETZEN | Reset MC unit and clear alarms |
| IR200 | 2 | HALTEN | Feed hold, axis pause |
| IR200 | 3 | ORG START | Start home return |
| IR200 | 4 | FEED OVERRIDE + | Increase override |
| IR200 | 5 | FEED OVERRIDE – | Decrease override |
| IR200 | 6 | PROGRAM SELECT bit0 | G-program number selection |
| IR200 | 7 | PROGRAM SELECT bit1 | G-program number selection |
| IR201 | 0~7 | PROGRAM SELECT bit2~bit9 | Select G-program number stored in MC (0~99) |
| IR202 | 0~15 | M-CODE ACK M-ACK | Acknowledge signal after PLC receives M-code |
| IR203~IR209 | – | Reserviert | Available for variable writing and point parameter modification |
Logic Summary: MC executes G-language `Mxx` → M-code output to IR211, IR210.4 turns ON; PLC reads the M-code and triggers corresponding actions (z.B. M05 = glue valve open, M06 = Leimventil geschlossen). Nach Abschluss der Aktion, Die SPS bestätigt das M-ACK-Handshake-Signal, damit der MC die Ausführung des nächsten Trajektoriensegments fortsetzen kann.
- Externe E/A-Zuweisung für die gesamte Maschine (C200H Standard-E/A-Module, C200H-ID/OD)
Gestell: C200HX-CPU44, Stromversorgung: C200H-PS221
Digitaler Eingang (ID212, DC24V-Eingang)
| Adresse | Signal | Bemerkungen |
| 0 | Systemstart-Drucktaste | Panelstart |
| 1 | Systemstopp-Drucktaste | Normaler Stopp (kein Not-Aus) |
| 2 | Not-Aus-Signal (NC) | Sicherheitsschaltung, in Reihe mit Schutztür verdrahtet |
| 3 | Sicherheitstor | Schutztor; Bewegung bei geöffnetem Tor gesperrt |
| 4 | Werkstückeingebauter fotoelektrischer Sensor | Auslösung bei Werkstückankunft |
| 5 | Z-Achsen-Obergrenzensensor | Obere Positionsgrenze des Z-Leimventils |
| 6 | Z-Achsen-Untergrenzensensor | Untere Positionsgrenze des Z-Leimventils |
| 7 | X Positiver harter Grenzwert | Positiver harter Grenzwert der X-Achse |
| 8 | X Negatives hartes Limit | Negativer harter Grenzwert der X-Achse |
| 9 | Y positiver harter Grenzwert | Positiver harter Grenzwert der Y-Achse |
| 10 | Y negativer harter Grenzwert | Y-axis negative hard limit |
| 11 | X Home Proximity Sensor | X-axis home position |
| 12 | Y Home Proximity Sensor | Y-axis home position |
Digitaler Ausgang (OD212, DC24V Output)
| Adresse | Signal | Bemerkungen |
| 1000 | Z Solenoid Valve Retract Down | Glue valve descent |
| 1001 | Z Solenoid Valve Lift Up | Glue valve retraction |
| 1002 | Glue Valve Solenoid Valve | Glue discharge control (interlocked with M-code) |
| 1003 | Alarm Indicator Lamp | Fault lamp |
| 1004 | Run Indicator Lamp | Operating lamp |
| 1005 | Buzzer | Fault audible alarm |
| 1006 | Global Servo Enable Output | Common Servo ON signal for X/Y axes |
| 1007 | Ersatzteil | Reserved for future use |
III. Bill of Electrical Materials
| Kategorie | Modell | Menge | Bemerkungen |
| PLC CPU Unit | C200HX-CPU44 | 1 | C200H-series CPU |
| Netzteil | C200H-PS221 | 1 | Rack power supply |
| Motion-Control-Einheit | C200H-MC221 | 1 | 2-axis analog motion, besetzt 2 Slots |
| Eingabemodul | C200H-ID212 | 1 | 16-Punkt DC24V-Eingang |
| Ausgabemodul | C200H-OD212 | 1 | 16-point DC24V output |
| X-axis Servo Drive | R88D-UA08HA | 1 | 750W, analog speed command |
| X-axis Servo Motor | R88M-UA08030H | 1 | With incremental encoder |
| Y-axis Servo Drive | R88D-UA04HA | 1 | 400W |
| Y-axis Servo Motor | R88M-UA04030H | 1 | With incremental encoder |
| MC Servo Cable X | R88A-CPU003M2 | 1 | Direct connection between MC221 DRV port and servo |
| MC Servo Cable Y | R88A-CPU003M2 | 1 | |
| Hand-held Teaching Box | CVM1-PRO01-V1 | 1 | JOG, home search, point teaching |
| Schaltnetzteil | DC24V 5A | 1 | Power supply for I/O and sensors |
| Relaismodul | DC24V Relay | Nach Bedarf | Isolation drive for solenoid valves and indicators |
| MCB | Einphasiger Wechselstrom 220 V | 2 | Separate circuits for control circuit and servo circuit |
| EMI Filter | Power EMI Filter | 2 |


NH42-63-318x560.png "Automatische Transferschalter vom Typ CHINT PC (ATS)NH42-63/4SZ")